


مؤلف: ويبو
تاريخ: Sep 15, 2026
معنى الطارد: الأنواع ومبدأ العمل ودليل الشراء الكامل
ذات مرة، توقف مهندس صيانة في مصنع أنابيب متوسط الحجم أمام خط البثق الخاص به وسألنا سؤالاً بدا أبسط مما هو عليه في الواقع. وأشار إلى البرميل الطويل الساخن المثبت بين علبة التروس ورأس القالب، وقال: "يطلق المشغل على هذا اسم الطارد، ولكن عندما يسألني عما تفعله الآلة في الواقع، أحتاج إلى إجابة أفضل من عبارة "إنها تصنع الأنابيب". الإجابة الأكثر فائدة هي أن الطارد عبارة عن آلة تشكيل مستمرة. إنها تأخذ حبيبات بلاستيكية سائبة، وتذوبها داخل برميل ساخن بمساعدة برغي دوار، ثم تدفع المادة المنصهرة عبر قالب لإنشاء منتج بمقطع عرضي ثابت.
خلال العقود القليلة الماضية، أصبح جهاز البثق اللولبي قطعة معدات الإنتاج الأكثر استخدامًا على نطاق واسع في صناعة معالجة البلاستيك. تمر أنابيب المياه، وإطارات النوافذ، وعوازل الكابلات، وأكياس التسوق، وأفلام التغليف، وألواح الرغوة، وحتى الكريات التي تغذي آلات القولبة بالحقن، عبر الطارد في مرحلة ما من حياتها. الغرض من هذه المقالة هو شرح معنى الطارد بطريقة عملية: أولاً التعريف، ثم تسلسل العمل، ثم أنواع الماكينات الرئيسية، والمصطلحات القياسية للبراغي والبراميل التي ستقابلها في أوراق البيانات، وأخيرًا نقاط الاختيار والصيانة التي تحدد ما إذا كان خط البثق يعمل بسلاسة أو يقضي الكثير من الوقت في ورشة الإصلاح.
الطارد عبارة عن آلة تشكيل مستمرة: فهو يقوم بإذابة حبيبات البلاستيك في برميل ساخن باستخدام برغي دوار ويجبر الذوبان من خلال قالب لإنتاج جزء طويل بمقطع عرضي ثابت.
ماذا يعني الطارد؟ تعريف عملي
في القواميس، كلمة الطارد لها معنى واسع جدا. فهو يصف شخصًا أو آلة تقوم ببثق شيء ما، ومن حيث التصنيع، يشير تعريف الطارد عادةً إلى آلة تقوم بتشكيل المادة عن طريق إجبارها على المرور عبر قالب. تقوم آلات البثق المعدنية بدفع قطع الألمنيوم الساخنة من خلال قالب لتشكيل التشكيلات الجانبية. وتقوم آلات بثق الطين بتشكيل الطوب والبلاط؛ تعمل آلات بثق الطعام على طهي وتشكيل الوجبات الخفيفة والمعكرونة. ومع ذلك، في صناعة البلاستيك، أصبح معنى الطارد مرتبطًا بشدة بنوع واحد محدد من الآلات: الطارد اللولبي، والذي يُسمى أحيانًا الطارد من النوع اللولبي أو الطارد اللولبي.
الفرق مهم لأن جهاز بثق البلاستيك يقوم بأكثر من مجرد دفع المواد عبر القالب. كما أنه يذيب البوليمر، ويخلط معه مواد مضافة، ويزيل غازاته، ويزيد الضغط. وتقوم الآلة بهذه المهام في عملية واحدة متواصلة. هذا هو ما يفصل الطارد الحقيقي عن المضخة البسيطة أو خلاط الدفعة. عندما يقول أحد المهندسين "إننا نواجه مشكلة في جهاز الطارد"، فإنه عادةً ما يقصد مجموعة البرغي والبراغي بأكملها، بالإضافة إلى نظام التشغيل والتدفئة والتحكم الخاص بها.
من المفيد أيضًا فصل الجهاز عن العملية. البثق هو عملية التشكيل المستمر. الطارد هو المعدات التي تقوم بذلك. يتم في الواقع بناء العديد من خطوط البثق حول جهاز بثق واحد بالإضافة إلى عدد من الوحدات النهائية: القالب، والمعاير، وحوض التبريد، والسحب، والقاطع. ولهذا السبب يمكن لمصنعين إنتاج نفس قطر الأنبوب ولا يزال لديهما خطوط مختلفة تمامًا، اعتمادًا على تصميم اللولب، وبطانة البرميل، والمعدات المساعدة.
وأخيرًا، لا ينبغي الخلط بين معنى الطارد وآلة التشكيل بالحقن. كلاهما يستخدم برغيًا في برميل ساخن وكلاهما يعالج المواد البلاستيكية الحرارية، لكن آلة التشكيل بالحقن تعمل بشكل متقطع: فهي ترد البرغي، وتملأ قالبًا مغلقًا، وتفتح القالب، وتخرج الجزء، وتكرر الدورة. يوفر الطارد تيارًا مستمرًا من الذوبان ولا يصل إلى حالة مستقرة إلا عندما يدور المسمار باستمرار بسرعة ثابتة ويصبح تدفق الذوبان ثابتًا. إن فهم متطلبات الحالة المستقرة هذه هو الخطوة الأولى نحو فهم كل شيء آخر يتعلق بالبثق.
في البلاستيك، الطارد عبارة عن آلة متواصلة ذات لولب تقوم بإذابة وخلط وتفريغ البوليمر تحت الضغط؛ يحدد زوج اللولب والبرميل، وليس القالب وحده، مدى جودة أداء العملية برمتها.
كيف يعمل الطارد؟ مبدأ العمل
تعمل كل آلة بثق لولبية، بغض النظر عن العلامة التجارية أو الحجم، على نفس المبدأ الفيزيائي: يدور المسمار داخل أسطوانة مثبتة بإحكام، ويسحب البوليمر الحبيبي للأمام بينما تعمل الحرارة والاحتكاك على تليينه. إذا كان البرميل شفافًا ويمكنك تكبير القناة اللولبية، فسترى البلاستيك يتحرك كموجة حلزونية مستمرة. تحدث خمس مراحل متميزة خلال تلك الرحلة القصيرة من القادوس إلى القالب.
خمس مراحل من الحبيبات إلى الذوبان
- التغذية. تسقط الكريات أو المسحوق من القادوس في القناة اللولبية حيث يقوم المسمار الدوار بسحب المواد للأمام. تحدد منطقة التغذية، برحلاتها العميقة، كمية المواد التي يمكن أن تدخل إلى الماكينة.
- ذوبان. يبدأ الاحتكاك بين المسمار الدوار وجدار البرميل، بالإضافة إلى الحرارة الصادرة عن سخانات البرميل، في إذابة البوليمر. في منطقة الضغط، عندما يصبح حجم القناة أصغر، يتم ضغط الحبيبات على سطح البرميل الساخن وتتشكل طبقة منصهرة.
- خلط. يستمر الذوبان للأمام، وتنتج الرحلات اللولبية قصًا يشتت المواد المضافة والأصباغ والحشوات والألياف الزجاجية بالتساوي من خلال الذوبان.
- القياس. في منطقة القياس، تتمتع القناة بعمق ضحل ثابت. هنا يعمل اللولب كمضخة ذات إزاحة موجبة، مما يوفر تدفقًا مستقرًا يتم التحكم فيه بالضغط من الذوبان إلى القالب.
- يموت تشكيل. في نهاية البرميل، يتم دفع المصهور من خلال فتحة القالب، مما يعطي المنتج شكله. تقوم المعدات النهائية بسحب وتبريد وقطع المظهر الجانبي الناشئ.
المكونات التي تجعل التسلسل ممكنا
تعتمد كل مرحلة على مكون ميكانيكي محدد. البرميل عبارة عن أنبوب فولاذي سميك ومقوى يحتوي على المادة ويمتص الحرارة. المسمار هو العنصر المتحرك الذي ينقل البلاستيك ويعجنه. يتحكم قطرها ونسبة الطول إلى القطر إلى حد كبير في جودة الإنتاج والذوبان. نظام القيادة، عادة ما يكون محرك تيار متردد مع علبة تروس، يحدد عزم الدوران وسرعة المسمار. توفر أشرطة التسخين حول البرميل حرارة إضافية عند بدء التشغيل وتنظم درجة حرارة البرميل، بينما تعمل مراوح التبريد أو قنوات المياه على إزالة الحرارة الزائدة عندما يكون قص الذوبان مرتفعًا. القالب هو فتحة التشكيل النهائية، ومغير الشاشة أو لوحة الكسارة أمام تلوث مرشحات القالب. يجب أن تعمل كل هذه المكونات معًا لأن البوليمر لا يذوب ككتلة واحدة؛ فهو يذوب تدريجياً، وأي اضطراب في مرحلة واحدة يغير الأحوال في كل مرحلة لاحقة.
عندما تعمل الآلة بشكل طبيعي، يكون تدفق الذوبان عند القالب موحدًا ويكون الإخراج لكل دورة للمسمار ثابتًا. عندما يبدأ أحد المكونات في الفشل، تظهر العلامات الأولى دائمًا على شكل اختلافات في الخرج أو الضغط أو درجة حرارة الذوبان. ولهذا السبب تقوم فرق الصيانة ذات الخبرة بمراقبة أجهزة قياس الضغط وقراءات تيار المحرك بدلاً من انتظار عيوب المنتج الواضحة.
تتحكم الهندسة اللولبية أيضًا في وقت الإقامة ومعدل القص. يوفر اللولب الطويل ذو نسبة الضغط اللطيفة فترة بقاء أطول ومعدل قص أقل، وهو مثالي للمواد الحساسة للحرارة مثل PVC. يطبق المسمار القصير ذو نسبة الضغط الحادة معدل قص مرتفع، مما يحسن الخلط ولكنه يرفع درجة حرارة الذوبان. يتم تفعيل هذه المقايضة في كل نوع من أنواع البراغي الموصوفة في الفصل التالي.
تتبع جميع آلات البثق نفس التسلسل المكون من خمس مراحل: التغذية، والصهر، والخلط، والقياس، وتشكيل القالب؛ ويظهر عدم التوازن في أي مرحلة على الفور على شكل تقلب في الإنتاج أو انجراف في درجة حرارة الذوبان.
الأنواع الرئيسية للطاردات وماذا يعني كل اسم
في المحادثة العملية، "ما نوع الطارد الذي لديك؟" يشير دائمًا تقريبًا إلى ترتيب المسمار. المسمار هو الجزء الذي يعطي الآلة اسمها: الطارد ذو اللولب المفرد، الطارد المزدوج اللولب، الطارد ذو الأسطوانة الكوكبية، أو الطارد الكبش. كل تصميم موجود لأنه يحل مشكلة معالجة مختلفة، واختيار التصميم الخاطئ سيحد من الإنتاج أو يتلف المادة.
بثق برغي واحد
يعد الطارد أحادي اللولب هو النوع الأكثر شيوعًا في العالم والآلة التي يقصدها معظم الناس عندما يقولون "الطارد". وهو يتألف من برغي واحد يدور في برميل واحد، وعادة ما يكون بتجويف أملس أو قسم تغذية محزز. مزاياها هي البناء البسيط، التكلفة المنخفضة، التشغيل السهل، والإنتاج الموثوق به للمواد المحددة جيدًا مثل البولي إيثيلين، والبولي بروبيلين، والبوليسترين. تستخدم معظم خطوط الأنابيب والمقاطع الجانبية والأفلام والألواح طاردات أحادية اللولب لأن هذه المنتجات تتطلب توصيل ذوبان ثابت بدلاً من الخلط المكثف.
يتبع تصميم اللولب للآلات أحادية اللولب هندسة كلاسيكية ثلاثية المناطق: منطقة التغذية، ومنطقة الضغط، ومنطقة القياس. يحدد عمق وطول كل منطقة نسبة الضغط، والتي تتراوح عادةً بين 2:1 و3.5:1 للبوليمرات ذات الأغراض العامة. مع المسمار المحدد بشكل صحيح، يمكن للطارد ذو المسمار الواحد أن يوفر ضغط ذوبان مستقر للغاية، ولكنه خلاط معتدل؛ يمكن أن تظل الحشوات والأصباغ مشتتة بشكل سيئ ما لم يكن المسمار يحتوي على عناصر خلط إضافية. بالنسبة للعديد من المعالجات، يكون الجواب هو شراء المسمار المفرد والبرميل كزوج متطابق من شركة تصنيع متخصصة وليس من مصادر منفصلة.
 مجموعات برغي وبراميل مفردة متطابقة من أجل بثق مستقر يقدم هذا المورد أزواجًا لولبية وبرميلية مفردة متطابقة مصممة لضغط الذوبان المستقر في التطبيقات طويلة المدى مثل أنابيب PE، والأغشية، والألواح. يدعم البناء الفولاذي المصنوع من سبائك الصلب بدقة التلدين المتسق وتقليل التآكل. عرض المنتج →
تشمل التطبيقات النموذجية للآلات أحادية اللولب أنابيب المياه PE، وأنابيب PPR، وأغشية البولي إيثيلين، وألواح PP، وملف PS، وعزل الكابلات. في هذه المهام، تقوم الآلة بتشغيل مادة واحدة لفترات طويلة، ويتم ضبط ملف اللولب على تلك المادة وحدها.
الطارد المزدوج اللولب: المتوازي والمخروطي
عندما يتطلب التطبيق خلطًا أفضل أو معالجة مباشرة للمسحوق، فإن جهاز البثق المزدوج اللولب هو عادةً الحل الأفضل. كما يقول الاسم، تحتوي الآلة على برغيين جنبًا إلى جنب في برميل واحد؛ يمكن أن تكون البراغي متداخلة أو غير متداخلة، أو تدور بشكل مشترك أو تدور بشكل معاكس. بالنسبة لمركبات اللدائن الحرارية، فإن الترتيب الأكثر شيوعًا هو ربط البراغي المزدوجة المتوازية التي تدور بشكل مشترك. يوفر التجويف ذو الشكل الثامن والملفات اللولبية ذاتية المسح تجديدًا جيدًا للسطح وكفاءة خلط عالية مع وقت بقاء أقصر بكثير من الماكينة ذات اللولب الواحد. يشرح مقالنا الفني السابق كيف تحقق تقنية اللولب المزدوج المتوازية خلط المواد ونقلها ومعالجتها بكفاءة بالتفصيل خطوة بخطوة.
تعمل أجهزة البثق المخروطية ذات المسمار المزدوج بشكل مختلف. تكون البراغي أوسع عند طرف التغذية وأضيق عند طرف التفريغ، ويطابق البرميل هذا الشكل المخروطي. يقوم هذا التصميم بضغط المادة تدريجيًا، مما يؤدي إلى ذوبان لطيف ومنخفض القص. يتم استخدام الآلات المخروطية ذات اللولب المزدوج على نطاق واسع لأنابيب PVC الصلبة ومقاطعها، لأن PVC حساس للحرارة والقص؛ تحافظ الهندسة المخروطية على انخفاض درجة حرارة الذوبان مع الاستمرار في تقديم مخرجات عالية بسرعة لولبية منخفضة.
 برغي وبرميل مزدوج مخروطي الشكل لمعالجة PVC اللطيفة توفر مجموعات البراميل والبراغي المزدوجة المخروطية ذوبانًا منخفض القص مثاليًا لأنابيب ومقاطع PVC الصلبة. تعمل سبائك الفولاذ عالية الجودة ذات الهندسة المحسنة على تحسين تجانس الخلط مع تقليل استهلاك الطاقة وتكاليف الصيانة. عرض المنتج →
بالنسبة للمعالجات، يمكن تلخيص التمييز العملي على النحو التالي: اللوالب المزدوجة المتوازية تمزج بشكل أفضل ومثالية للمركبات، والأصبغة الرئيسية، والكريات؛ تذوب البراغي المزدوجة المخروطية بلطف وهي مثالية لمسحوق PVC وملامحه. لا يمكن تبديل أزواج الأدوات والمسامير بين النوعين، حتى عندما يكون القطر الخارجي هو نفسه، لأن الشكل الهندسي المستدق فريد لكل طراز آلة.
بثق الأسطوانة الكوكبية
إن آلة بثق الأسطوانة الكوكبية عبارة عن تصميم خاص يشغل الأرضية الوسطى بين برغي واحد ومسمار مزدوج. المسمار الرئيسي، الذي يسمى لفة الشمس أو المغزل المركزي، محاط بعدة مغازل كوكبية أصغر حجمًا تدور داخل برميل بجدار داخلي محزز. والنتيجة هي سطح كبير جدًا للتبادل الحراري بطول مضغوط. يتم قص المادة في العديد من الفجوات الصغيرة عند نفس درجة الحرارة، مما يعطي تجانسًا حراريًا ممتازًا بدون قص ميكانيكي عالي. غالبًا ما تعمل هذه الآلات كمضخات صهر في خطوط الأفلام والصفائح، أو كمرحلة خلط نهائية مباشرة قبل مغير الشاشة، حيث تقوم بإزالة التكتلات والاختلافات في درجات الحرارة التي يتركها برغي واحد في المنبع.
آلات البثق المتخصصة المستخدمة في معالجة المطاط والرغوة
تم تصميم آلات بثق المطاط، والتي تسمى أيضًا براغي المطاط ذات التغذية الدافئة أو الباردة، للمركبات المطاطية؛ لديهم رحلات أعمق وسرعات أقل لتجنب ارتفاع درجة حرارة المطاط الصناعي. بالنسبة للبولي إيثيلين الرغوي، تستخدم المعالجات مجموعة أسطوانات لولبية لقذف الرغوة EPE، والتي تم تحسينها لحقن عوامل النفخ في المصهور عند ضغط ثابت. هناك أيضًا أجهزة بثق الكبش، والتي تدفع كتلة صلبة من المواد، مثل PTFE أو UHMWPE، للأمام باستخدام مكبس بدلاً من المسمار الدوار. لا تقوم هذه الآلات بإذابة البوليمر بنفس الطريقة التي تقوم بها الآلات اللولبية؛ يعتمدون على الضغط العالي والموت الساخن.
| نوع الطارد | ترتيب المسمار | نسبة L/D النموذجية | الأنسب ل | المنتجات المشتركة |
|---|---|---|---|---|
| برغي واحد | برغي واحد في برميل | 20:1 إلى 34:1 | تسليم ذوبان مستقر للبوليمرات القياسية | الأنابيب، الملامح، الأفلام، الصفائح، طلاء الكابلات |
| برغي مزدوج متوازي | اثنين من البراغي المتشابكة الدوارة | 28:1 إلى 48:1 | خلط وتركيب مكثف | الأصبغة والمركبات والكريات المعاد تدويرها |
| برغي مخروطي مزدوج | اثنين من البراغي المتقاربة المضادة للدوران | 16:1 إلى 25:1 | ذوبان لطيف للمساحيق الحساسة للحرارة | الأنابيب البلاستيكية الصلبة، لمحات، مركب من الخشب والبلاستيك |
| الأسطوانة الكوكبية | المغزل المركزي مع الأقمار الصناعية الكوكبية | 5:1 إلى 15:1 | المعالجة الحرارية وتجانس الذوبان | خطوط الفيلم والصفائح كمضخات ذوبان |
| تغذية باردة مطاطية | برغي واحد عميق الطيران | 8:1 إلى 16:1 | بثق مركبات المطاط غير المفلكنة | الأختام المطاطية، مكونات الإطارات، الحشيات |
| رام الطارد | محرك المكبس، لا يوجد برغي دوار | لا ينطبق | بوليمرات عالية اللزوجة بالكاد تذوب | قضبان وأنابيب وملامح PTFE وUHMWPE |
يخبرك اسم جهاز البثق بترتيبه اللولبي، ويحدد هذا الترتيب المادة التي يمكنه معالجتها، وطاقة الخلط التي يمكنه توصيلها، وأشكال المنتج التي يمكنه صيانتها اقتصاديًا.
المسمار والبرميل: المكونات الأساسية التي تحدد الطارد
سيخبرك كل من مصممي الماكينات وأخصائيي الصيانة ذوي الخبرة أن الطارد الحقيقي هو المسمار والبرميل. المحرك وعلبة التروس ونظام التسخين موجودون فقط لتدوير المسمار والحفاظ على البرميل عند درجة الحرارة الصحيحة. إذا كان أداء زوج المسمار والبرميل ضعيفًا، فلا يمكن لأي شيء إصلاحه. يشرح هذا الفصل الهندسة والمواد ونوافذ المعالجة التي تحدد كيفية فهم مجموعة البراميل اللولبية.
هندسة اللولب: القطر، ونسبة L/D، ونسبة الضغط
الرقم الأول في أي ورقة بيانات للطارد هو قطر المسمار، وعادةً ما يُقاس بالملليمتر. على سبيل المثال، يعني الطارد أحادي اللولب مقاس 75 مم أن القطر الخارجي للبرغي يبلغ 75 مم؛ تتناسب سعة الخرج تقريبًا مع مربع القطر، لذلك يمكن للمسمار مقاس 90 مم توفير مخرجات أكبر بشكل ملحوظ بنفس سرعة اللولب. الرقم الثاني هو نسبة L/D، وهي نسبة طول البرميل إلى قطر المسمار. لولب 75 مم مع نسبة L/D 30 يعني أن طول البرميل الفعال هو 2250 مم. توفر الآلات الأطول فترة بقاء أطول وطول خلط أطول، وهو أمر مفيد عندما يجب دمج المواد المضافة تدريجيًا.
نسبة الضغط هي نسبة عمق القناة في منطقة التغذية إلى عمق القناة في منطقة القياس. إنه يمثل مدى قوة ضغط المادة أثناء انتقالها على طول المسمار. يحتوي المسمار اللولبي النموذجي للأغراض العامة على نسبة ضغط تتراوح من 2.5:1 إلى 3:1. إذا كانت النسبة منخفضة جدًا، فلن يتم ضغط المصهور بدرجة كافية وسيرتفع الإنتاج؛ إذا كانت عالية جدًا، يسخن المنصهر ويتحلل البوليمر.
بناء البرميل والبطانات الداخلية
يجب أن يحتوي البرميل على ضغط مرتفع، ويوصل الحرارة بالتساوي، ويقاوم التآكل. تستخدم آلات البثق الصغيرة برميلًا من قطعة واحدة مصنوعًا من الفولاذ المقسى مع معالجة نيترة على التجويف. تستخدم الآلات والآلات الكبيرة التي تستخدم المواد الكاشطة أو المسببة للتآكل برميلًا ثنائي المعدن: غلاف فولاذي قوي ببطانة داخلية صلبة جدًا يتم تطبيقها عن طريق الصب بالطرد المركزي أو التلبيد. مواد البطانة الأكثر شيوعًا هي سبائك الحديد عالية الكروم وكربيد التنغستن.
عادةً ما يظهر التآكل في البرميل أولاً في منطقة التغذية لأن المادة لا تزال صلبة هناك وتخلق احتكاكًا عاليًا عبر الكريات. بالنسبة للمواد المقواة بالألياف الزجاجية، غالبًا ما تنتقل منطقة التآكل العالية إلى منطقة القياس، حيث تكون سرعة الذوبان عالية ونهايات الألياف تؤدي إلى تآكل المعدن. التآكل، وهو أمر شائع عند معالجة PVC أو بعض مثبطات اللهب التي تطلق غازات حمضية، يهاجم طول البرميل بالكامل. يعتمد الاختيار الصحيح بين الفولاذ المنترد والكروم ثنائي المعدن وكربيد التنغستن ثنائي المعدن على وصفة المادة، وليس فقط على الميزانية.
 برغي وبرميل ثنائي المعدن للمواد الكاشطة والمسببة للتآكل توفر خيارات اللولب والبراميل ثنائية المعدن مع كربيد التنجستن أو السبائك القائمة على النيكل فترة خدمة طويلة للمواد البلاستيكية المقواة بالألياف الزجاجية والمواد البلاستيكية المسببة للتآكل. صلابة تصل إلى HRC60-70 تقلل من تكرار الاستبدال وتدعم التشغيل المستمر في درجات الحرارة العالية. عرض المنتج →
تتبع درجات الفولاذ اللولبية نفس الفلسفة. يتم تقوية مسامير النتريد في معالجة نيترة الغاز وتوفر حلاً منخفض التكلفة للبوليمرات القياسية. بالنسبة للمركبات الكاشطة، يعمل المسمار ثنائي المعدن ذو الواجهة الصلبة على حواف الطيران، أو الطبقة الواقية الكاملة، على إطالة عمر الخدمة إلى حد كبير. تختار بعض المعالجات تصميمًا لولبيًا قابلاً للتبديل، يُسمى أيضًا المسمار المعياري، بحيث يمكن للجهاز نفسه تشغيل العديد من وصفات المنتج عن طريق تغيير المسمار فقط، وهو أسلوب يبسط أيضًا عملية الصيانة.
اختيار نافذة المعالجة: لماذا تتبع إعدادات درجة حرارة البرميل المادة
نقاط ضبط درجة حرارة البرميل ليست اعتباطية أبدًا؛ يتبعون نافذة معالجة البوليمر. كل لدن حراري يلين ويذوب ضمن نطاق ضيق نسبيًا، والوقوع خارج هذا النطاق يؤدي إلى مشاكل جودة واضحة. إذا كان البرميل باردًا جدًا، يظل المنصهر لزجًا وغير مستقر، مما يتسبب في ارتفاع الإنتاج والحبيبات غير المنصهرة في المنتج. إذا كان البرميل ساخنًا جدًا، يتحلل البوليمر ويتحول المنتج إلى اللون الأصفر أو الهش أو الرمادي المغسول. لهذا السبب، فإن أي تعريف ذي معنى للطارد يتضمن فكرة التحكم في درجة الحرارة من القادوس إلى القالب.
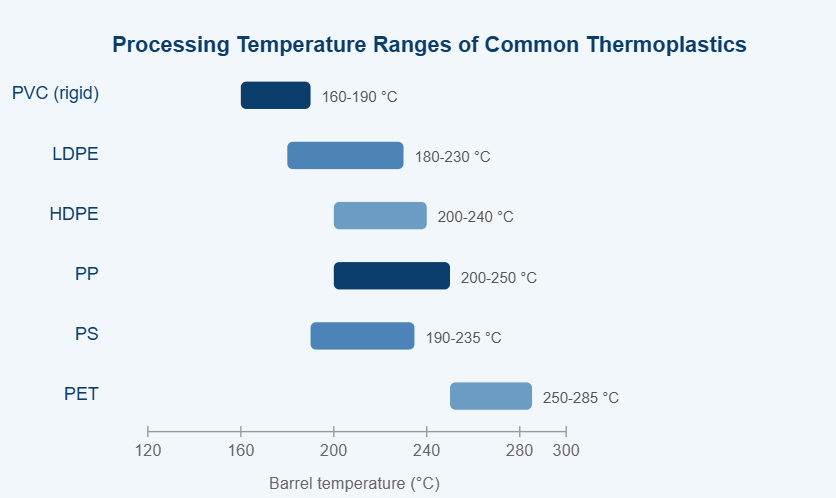
نوافذ نموذجية لدرجة حرارة البرميل لستة مواد بلاستيكية حرارية شائعة يتم معالجتها على أجهزة بثق لولبية. تعتمد نقاط الضبط الفعلية على وقت الإقامة، وتصميم المسمار، وحزم التثبيت.
يقارن الرسم البياني أعلاه نوافذ درجة حرارة البرميل التقريبية لستة مواد بلاستيكية حرارية تتم معالجتها بشكل روتيني على أجهزة بثق أحادية اللولب ومزدوجة اللولب. الرسالة الأولى من الرسم البياني هي أن السلع البلاستيكية الشائعة غير قابلة للتبديل؛ يتطلب كل راتينج منطقة درجة الحرارة الخاصة به. يقع PVC في الطرف السفلي لأنه يبدأ في التحلل عند حوالي 200 درجة مئوية، ويطلق حمض الهيدروكلوريك ويتغير لونه بسرعة. يغطي البولي إيثيلين نافذة واسعة ومتسامحة، وهذا هو السبب في أن LDPE يظل المادة الأسهل للمبتدئين في البثق. يحتاج HDPE إلى نقطة ضبط برميل أعلى قليلاً من LDPE لتجنب البلورات غير المنصهرة في الفيلم. يتصرف مادة البولي بروبيلين بشكل مشابه قبل التحلل، لكن نقطة انصهاره الحادة تعني أن التغير ببضع درجات فقط يمكن أن يغير تدفق الذوبان بوضوح. كما أن البوليسترين متسامح مع درجات الحرارة ولكنه يميل إلى طلب تهوية جيدة في الآلات الأكبر حجمًا. يتطلب PET أعلى درجات الحرارة، ويحتاج إلى تجفيف دقيق قبل البثق لأن الرطوبة تحلل سلسلة البوليمر وتقلل اللزوجة. تؤثر النوافذ المختلفة بشكل مباشر على تصميم اللولب: المواد ذات درجة الحرارة المنخفضة تتحمل القص العالي، في حين تتطلب المواد ذات درجة الحرارة العالية مظهر قص أقل ومنطقة قياس أطول. لذلك، عندما يتغير المعالج من PVC إلى PP على نفس الجهاز، فإن الممارسة الموصى بها هي استبدال مجموعة البراميل اللولبية بمجموعة مصممة للبوليمر الجديد. تعمل تقلبات المواد الخام، مثل الأوزان الجزيئية المختلفة، أيضًا على تغيير النافذة المثالية، لذلك يهتم المشغل ذو الخبرة دائمًا باتجاه درجة حرارة الذوبان، وليس فقط إلى نقطة ضبط البرميل. باختصار، يشرح الرسم البياني لماذا لا يكون مقاس المسمار والبرميل في جهاز الطارد مقاسًا واحدًا يناسب الجميع أبدًا.
خيارات مقاومة التآكل والمعالجات السطحية
حالة نيتريد
سطح النيتروجين المتصلب. تكلفة منخفضة مناسبة لمعالجة PE وPP النظيفة.
بطانة ثنائية المعدن عالية الكروم
مقاومة التآكل والتآكل المتوازنة. المعيار الخاص بالمركبات المملوءة بكربونات التلك والكالسيوم.
بطانة من كربيد التنجستين ثنائية المعدن
أعلى مقاومة للتآكل للألياف الزجاجية والمواد الكاشطة المليئة بالمعادن.
برغي معياري مع عناصر تآكل قابلة للاستبدال
للمعالجات التي تقوم بتبديل الوصفات بشكل متكرر وتريد تكلفة استبدال أقل.
يؤدي الاختيار من بين هذه الخيارات إلى تغيير التكلفة الإجمالية لملكية الآلة. يمكن إصلاح البرميل المنترد عن طريق تجريد السطح القديم وإعادة النتروجين، لكن بطانة كربيد التنجستن البالية تتطلب عادةً برميلًا جديدًا. وعلى العكس من ذلك، فإن آلة الإنتاج الكبيرة التي تستخدم مركبات الألياف الزجاجية عادة ما تقوم بسداد بطانة كربيد التنغستن خلال موسم إنتاج واحد، بسبب تقليل وقت التوقف عن العمل.
المسمار والبرميل هما زوج عمل واحد. يجب أن تكون الهندسة ودرجة الفولاذ والمعالجة السطحية مطابقة للبوليمر ومواد الحشو الخاصة به، ومخطط درجة حرارة المعالجة هو الخريطة لهذا الاختيار.
التطبيقات الصناعية المشتركة للطارد
تظهر آلات البثق في كل قطاع من قطاعات تصنيع البلاستيك تقريبًا، ولكن يمكن تجميع المهام التي تؤديها في عائلتين: التشكيل المباشر للملف النهائي وخلط المواد التي يتم تشكيلها بعد ذلك إلى كريات أو أفلام أو سلع نصف جاهزة أخرى. يعد فهم العائلة التي ينتمي إليها تطبيقك أمرًا ضروريًا عند قراءة أوراق بيانات المعدات.
| التشكيل المباشر للملفات النهائية
| مضاعفة واستعادة
|
قاعدة أساسية مفيدة: إذا كان المنتج يجب أن يحافظ على مقطع عرضي دقيق، فاختر نوع الطارد المعروف بإخراجه المستقر واستخدم برغيًا مصممًا لهذا المنتج الفردي؛ إذا كان المنتج عبارة عن حبيبات أو مركب يكون تركيبه الدقيق أكثر أهمية من شكله، فاختر آلة ذات خلط مكثف واسمح بمزيد من وقت الصيانة لتغيير البراغي.
يستحق بثق الرغوة إشارة خاصة لأنه يجمع بين العائلتين. يجب أن تقوم مجموعة البراميل اللولبية لرغوة EPE أولاً بإذابة البوليمر بالكامل، ثم حقن عامل نفخ فيزيائي في المصهور، ثم إبقاء المصهور تحت ضغط عالٍ حتى خروج القالب. تم تحسين ملف اللولب بالكامل لمسار الضغط هذا، ولهذا السبب لا تقوم معالجات البولي إيثيلين الرغوي بتشغيل براغي PE القياسية.
تنقسم تطبيقات البثق إلى تشكيل مباشر وتركيب مكثف للخلط؛ إن اختيار عائلة الماكينة الخاطئة يعني محاربة المنتج والمسمار وجدول الصيانة من اليوم الأول.
كيفية اختيار الطارد والمسمار والبرميل المناسب
يعد اختيار الطارد، أو استبدال المسمار والبرميل، قرارًا يجب اتخاذه باستخدام أرقام ورقة البيانات بدلاً من التخمينات. هناك خمسة عوامل تحمل معظم الوزن.
- وصفة المادة وشكلها: نوع الراتنج، والمواد المضافة، والحشو، والمحتوى المعاد تدويره، وما إذا كان العلف عبارة عن حبيبات بكر أو مسحوق.
- هدف الإخراج: المطلوبة كجم/ساعة، والتي تحدد الحد الأدنى لقطر المسمار وقوة المحرك. تؤدي مضاعفة قطر المسمار إلى مضاعفة قدرة الضخ بمقدار أربعة أضعاف تقريبًا بنفس سرعة المسمار.
- تذوب متطلبات الجودة: التفاوتات في سمك الجدار، وتوزيع الحشو، واللون؛ تتطلب التفاوتات المطلوبة نسبة L/D أطول وربما حاجزًا أو برغي خلط.
- بيئة التآكل والتآكل: الحشوات الكاشطة مثل الألياف الزجاجية، التلك، وثاني أكسيد التيتانيوم، والمنتجات الثانوية المسببة للتآكل مثل غازات تحلل PVC، تختار بين المواد المنتردة والمواد ثنائية المعدن.
- واجهة الجهاز الموجودة: يجب أن تتطابق أبعاد الحافة وارتفاع الخط المركزي ومجرى مفتاح القيادة ومناطق التسخين وبرنامج التحكم تمامًا.
| عامل | ما للتحقق | نتيجة الاختيار الخاطئ |
|---|---|---|
| وصفة البوليمر | مؤشر تدفق الذوبان، المواد المضافة، نسبة الحشو، التحلل | ارتفاع درجة الحرارة، أو تآكل المسمار، أو سوء التشتت |
| الإخراج | كجم/ساعة عند سرعة المسمار المحددة والضغط الخلفي | لا يمكن للخط أن يصل إلى هدف الإنتاج |
| نسبة L/D | نسبة الطول إلى القطر اللازمة للوصفة | L/D القصير يعني ذوبان غير مستقر؛ L/D الطويل يعرضك لخطر التلف الناتج عن الحرارة |
| نسبة الضغط | تطابق مع نوع البوليمر والكثافة الظاهرية | حبيبات متصاعدة أو محترقة أو غير منصهرة |
| ارتداء الحماية | نوع البطانة للبرميل ومواجهة المسمار | التآكل المبكر وتلوث المنتج بالجزيئات المعدنية |
| تناسب هندسي | القطر، الطول الإجمالي، مجرى المفتاح، مناطق السخان، الحافة | لا يمكن تركيب الجهاز أو ذوبان التسريبات |
العمل مع الشركة المصنعة للبراغي والبرميل
نظرًا لأن المسمار والبرميل عبارة عن أجزاء مخصصة، فإن أفضل النتائج تأتي من العمل مع الشركة المصنعة التي تطرح الأسئلة الصحيحة قبل عرض الأسعار. المختصة الشركة المصنعة لمكونات الآلات البلاستيكية سوف يسألك عن العلامة التجارية للآلة، وقطر المسمار، ونسبة L/D، وهدف الإخراج، والبوليمر والمواد المضافة التي تقوم بتشغيلها، ووضع الفشل الحالي، سواء كان التآكل أو التآكل أو الخلط السيئ. ويجب عليهم أيضًا الاتفاق على قياسات الرسم الدقيقة، لأن بُعدًا قدره نصف ملليمتر يمكن أن يغير سلوك الإخراج والذوبان. في العديد من أسواق التصدير، يشتري المعالجون مجموعات البراميل اللولبية مباشرة من الشركة المصنعة لتجنب ترميز تجار الجملة الوسيطين، ويتلقون دعمًا للتطبيق في نفس الوقت.
في ورشة العمل الخاصة بنا، التي تأسست عام 1990 وخدمت عملاء في الولايات المتحدة وألمانيا ودبي وفيتنام وتايلاند، غالبًا ما نرى نفس الخطأ: يشتري المعالج آلة بثق كاملة من أحد الموردين ثم يشتري لاحقًا مجموعات البراميل اللولبية من مصدر مختلف، متوقعًا أن تكون قابلة للتبديل. ومن الناحية العملية، يجب إنتاج مجموعات البراغي والبراميل كزوج متطابق، مع الخلوص الشعاعي الصحيح وتفاوتات الطيران. عندما تتم مطابقتها، يظل الناتج لكل دورة مستقرًا وتعمل الآلة بهدوء؛ عندما لا تكون كذلك، تلاحظ ارتفاعًا وتقلبات في درجات الحرارة وتآكلًا سريعًا.
يبدأ اختيار مجموعة البراميل اللولبية بخمسة أرقام: المادة، والإخراج، وجودة الذوبان، وبيئة التآكل، وواجهة الماكينة؛ وينتهي بزوج واحد من المكونات المتطابقة بشكل مخصص.
الصيانة والتآكل وعمر الخدمة
حتى الطارد المختار بشكل صحيح يتآكل. يعد المسمار والبرميل من أجزاء الماكينة الملامسة، وكل دورة للمسمار تنتج كمية صغيرة من الاحتكاك بجدار البرميل وضد المادة. السؤال الحقيقي ليس ما إذا كان التآكل سيحدث، بل مدى السرعة وفي أي منطقة.
آليات التآكل الأكثر شيوعًا
- التآكل الكاشطة الناتج عن الحشو: تعمل الألياف الزجاجية وكربونات الكالسيوم والتلك وثاني أكسيد التيتانيوم مثل ورق الصنفرة داخل البرميل.
- التآكل الناتج عن المنتجات الثانوية الحمضية: يؤدي تحلل PVC إلى إطلاق حمض الهيدروكلوريك؛ مثبطات اللهب وبعض البوليمرات الحيوية تطلق مركبات عدوانية أخرى.
- الاتصال من المعدن إلى المعدن الناتج عن سوء المحاذاة، أو البراغي المنحنية، أو الأحمال الجانبية المفرطة؛ هذه هي أسرع طريقة لتدمير كلا الجزأين.
- التآكل في منطقة القياس وحواف الطيران نتيجة لسرعة الذوبان العالية، ويكون أكثر وضوحًا في المركبات المقواة أو الراتنجات ذات درجة الحرارة العالية.
الأعراض التي تشير إلى التآكل
- ينخفض الإخراج بنسبة 10% أو أكثر بنفس سرعة المسمار والضغط الخلفي.
- تبدأ درجة حرارة الذوبان في التقلب دون تغيير في نقاط الضبط.
- يظهر اختلاف في سمك المنتج، خاصة على طول جانب واحد من القالب.
- تظهر بقع سوداء أو خطوط داكنة في الذوبان؛ المواد المحاصرة في الجيوب البالية تتحلل بمرور الوقت.
- يشير انحشار المسامير أو الضوضاء غير العادية أو ارتفاع التيار الكهربائي للمحرك إلى حدوث تداخل ميكانيكي.
روتين الصيانة الوقائية الأساسية
- قم بقياس القطر الخارجي للمسمار وقطر تجويف البرميل في مناطق التغذية والضغط والقياس كل 6 إلى 12 شهرًا، اعتمادًا على المادة.
- الاحتفاظ بسجلات الإخراج لكل ثورة المسمار؛ ويعتبر الاتجاه الهبوطي البطيء أكثر موثوقية من قياس واحد.
- قم بتنظيف الجهاز جيدًا قبل إيقاف تشغيله، خاصة عند تشغيل مادة PVC أو غيرها من المواد المسببة للتآكل.
- افحص حواف رحلة المسمار بحثًا عن التقريب أو الشقوق وتجويف البرميل بحثًا عن التهديف أو السطح الخشن.
- تحقق من المحاذاة بين علبة التروس والبرميل، وتأكد من استقامة المسمار.
- اعمل مع مورد موثوق لقطع الغيار واحتفظ بمجموعة البراميل اللولبية الاحتياطية جاهزة للخطوط الحرجة.
تعمل الصيانة الروتينية على إطالة عمر الخدمة، ولكن في النهاية تصل كل مجموعة من البراغي والبراميل إلى الحد الأقصى. القاعدة العامة في الصناعة هي أن المسمار المنترد يدوم من عام إلى عامين في ظل ظروف جيدة؛ يمكن أن يستمر المسمار ثنائي المعدن من ثلاث إلى خمس سنوات أو أكثر في الخدمة الكاشطة. عندما يتم تكبير تجويف البرميل بأكثر من 0.3 إلى 0.5 مم تقريبًا عن البعد الأصلي، تكون المجموعة المطابقة الجديدة عادةً أكثر اقتصادا من إعادة التهيئة.
إن التآكل في الطارد ليس حالة طارئة؛ إنها حالة طبيعية يمكن تتبعها والتخطيط لها وإبطائها من خلال الاختيار الصحيح للمواد وروتين القياس البسيط.
الأسئلة المتداولة حول الطاردات
هذه هي الأسئلة التي يطرحها المشغلون وفرق الشراء في أغلب الأحيان عندما يبدأون في عملية البثق.
ما هو التعريف البسيط للطارد؟
وببساطة، فإن معنى الطارد في إنتاج البلاستيك هو آلة تقوم بإذابة وضخ المواد البلاستيكية بشكل مستمر من خلال قالب لإنشاء منتج طويل بمقطع عرضي ثابت. بجملة واحدة: يتم إدخال المواد الخام في جانب واحد، وإخراج المواد المنصهرة والمضغوطة من الجانب الآخر، ويقوم المسمار الموجود داخل البرميل الساخن بالدفع والخلط. يتم استخدام نفس المصطلح في بثق المعادن، ولكن في البلاستيك، تعني كلمة "الطارد" دائمًا تقريبًا آلة بثق لولبية ذات برميل ومسمار دوار.
ما هو الفرق بين الطارد وآلة التشكيل بالحقن؟
يعمل الطارد بشكل مستمر وينتج مقاطع أو أفلام أو صفائح أو كريات لا حصر لها. تعمل آلة التشكيل بالحقن بشكل متقطع: فهي تذيب البوليمر بمسمار، وتحقن المنصهر في قالب مغلق، وتحتفظ بالضغط، ثم تفتح القالب وتخرج الجزء. تمتلك العديد من المعالجات كلا النوعين. مجموعة البراميل اللولبية لآلة التشكيل بالحقن متشابهة ولكنها عادة ما تكون أقصر ومصممة للحركة الترددية، لذلك لا يمكن استبدالها ببساطة بمسمار الطارد.
ماذا يفعل المسمار الموجود داخل الطارد في الواقع؟
للمسمار ثلاث وظائف: حمل المادة الصلبة للأمام، وإذابتها، وزيادة الضغط. يبدو وكأنه حلزوني بسيط، لكن عمق قناته، ودرجة طيرانه، وطوله يحدد مقدار الحرارة المتولدة عن طريق الاحتكاك، ومدى جودة خلط المواد المضافة، ومدى استقرار الناتج. تغيير بسيط في نسبة الضغط يمكن أن يغير درجة حرارة الذوبان بعدة درجات، ولهذا السبب يعتبر المسمار قلب الآلة.
ما هي المواد التي يمكن معالجتها على الطارد؟
معظم اللدائن الحرارية: PE، PP، PVC، PS، ABS، PA، PET، والعديد من البوليمرات المشتركة، بالإضافة إلى مركبات المطاط وبعض منتجات المعجون الغذائي في صناعة المواد الغذائية. العوامل المحددة هي تدفق الذوبان، والاستقرار الحراري، وتآكل البرميل. المواد التي تتحلل بالقرب من نقاط انصهارها، مثل PVC، تتطلب تصميمات لولبية منخفضة القص؛ تتطلب المواد ذات لزوجة ذوبان عالية جدًا، مثل PTFE، معدات خاصة من نوع الكبش بدلاً من المسمار العادي.
برغي واحد أم برغي مزدوج: أيهما أفضل؟
ليس أي منهما أفضل عالميًا؛ النوعان يجيبان على أسئلة مختلفة. إذا كانت وظيفتك هي إنتاج الأنابيب أو الأفلام البسيطة، فإن آلة البثق أحادية اللولب تكون منخفضة التكلفة وسهلة التشغيل. إذا كنت بحاجة إلى خلط الأصباغ أو المواد المالئة أو المحتوى المعاد تدويره في البوليمر، أو إذا كنت تقوم بتغذية المسحوق بدلاً من الكريات، فإن جهاز البثق المزدوج اللولب يكون أكثر فعالية. بالنسبة لمسحوق PVC، تختار العديد من المعالجات حول العالم المسمار المزدوج المخروطي لأنه يوفر ذوبانًا لطيفًا عند الإنتاج العالي. يعتمد المصطلح "أفضل" على وصفتك وهدف الإخراج وتفاوتات المنتج.
ما هي مدة صلاحية براغي وبراميل الطارد؟
يختلف عمر الخدمة من أقل من سنة إلى أكثر من خمس سنوات، اعتمادًا على محتوى المواد الكاشطة والمتآكلة، ودرجة حرارة البرميل، وسرعة اللولب، ومدى العناية بالماكينة. غالبًا ما ينتج عن تشغيل المركبات المقواة بالألياف الزجاجية باستخدام برميل نيتريد تآكلًا مرئيًا خلال موسم واحد؛ يمكن أن تستمر بطانة كربيد التنجستن ثنائية المعدن في نفس الخدمة عدة مرات أطول. تتمثل الطريقة الذكية في قياس قطر المسمار وتجويف البرميل بشكل دوري واستبدال المجموعة عند انخفاض الإخراج أو ظهور تغير في السُمك.
التعريف العملي للطارد هو آلة الصهر والضخ المستمرة، ويتم تحديد هويته الحقيقية من خلال زوج البرميل اللولبي الموجود بداخله.
إن فهم معنى الطارد لا يتطلب الحصول على شهادة في هندسة البوليمرات، ولكنه يتطلب النموذج العقلي الصحيح. بمجرد أن ترى الجهاز كخط أنابيب متواصل من خمس مراحل: التغذية، والصهر، والخلط، والقياس، والتشكيل بالقالب، تصبح كل ورقة بيانات، وكل قائمة قطع غيار، وكل محادثة لاستكشاف الأخطاء وإصلاحها أكثر شفافية.
مع أكثر من ثلاثة عقود من الخبرة في إنتاج مجموعات البراميل اللولبية المفردة، والتوأم المتوازي، والتوأم المخروطي، والكوكبي، ومجموعات البراميل اللولبية ثنائية المعدن، تقوم شركتنا بتوريد المكونات الفردية وحلول البراميل اللولبية الكاملة لمصنعي الآلات البلاستيكية ومعالجي البلاستيك. إذا كان خط إنتاجك الحالي يعاني من زيادة الإنتاج، أو الذوبان غير المتساوي، أو التآكل السريع للمسمار، فأرسل إلينا العلامة التجارية للماكينة ووصفة المنتج، وسنوصي بمجموعة البراميل اللولبية التي تناسب جهازك وميزانيتك.
يعد زوج البراغي والبراميل عالي الجودة بمثابة ترقية الأداء الأكثر اقتصادا التي يمكن للمعالج القيام بها: فهو يعمل على تحسين استقرار الإخراج، وتفاوتات المنتج، وكفاءة الطاقة، وفاصل الاستبدال في نفس الوقت.
محمل محمل عرض


 浙公网安备 33090202000520 号
