

مؤلف: ويبو
تاريخ: Oct 19, 2026
شركاء اللولب والبرميل لشركة CI Cincinnati لصناعة آلات البلاستيك
يقتبس أحد صانعي آلات البثق في سينسيناتي خطًا من مقاطع PVC ويواجه نفس السؤال الذي يطرحه كل صانع آلات في المنطقة في النهاية: يريد العميل توقع تآكل لمدة عشر سنوات، ولكن تم بالفعل إعادة بناء المسمار والبرميل الموجود على الرسم مرتين خلال ثلاث سنوات. إن التثبيت في جزء بديل مماثل لا يحل شيئًا.
هذا هو السبب العملي وراء قيام العديد من المشترين عبر ممر ماكينات البلاستيك في ولاية أوهايو بكتابة "ci cincinnati" في شريط البحث عندما يكون ما يبحثون عنه حقًا هو شريك لولبي وبرميلي بدلاً من كتالوج قطع الغيار. الإجابة المختصرة هي أن هذا السوق لا يشتري برغيًا عامًا. فهي تشتري هندسة تتطابق مع راتنج معين، وحزمة تآكل تتحمل المركبات المملوءة وإعادة طحنها، وتقرير فحص يمكن لمهندس جودة OEM قبوله دون ترجمة، وجدول تسليم يحافظ على استمرار خط التجميع في الحركة. السعر يجلس وراء الأربعة.
تم إعداد هذا الدليل للأشخاص الذين يتعين عليهم الحصول على هذه المجموعة بشكل صحيح: مديرو المشتريات الذين يقارنون عروض الأسعار سطرًا تلو الآخر، ومهندسو العمليات الذين يؤكدون الأبعاد مقابل النسخة الأصلية البالية، والمالكون يوقعون على علاقة مورد جديدة قد تستمر لعقد من الزمن. وهو يغطي الأشكال الهندسية اللولبية التي تديرها المنطقة فعليًا، وكيف تختلف حزم التآكل في الممارسة العملية، وما ينتمي إلى طلب عرض الأسعار، وكيف يتم تنظيم الشحن إلى أوهايو عادةً، وأين تكمن مخاطر الشراء الحقيقية.
ما الذي يقارنه مشترو CI Cincinnati قبل تقديم طلب المسمار والبرميل
سينسيناتي ليست سوقا واحدة. إنه حزام صناعي مدمج حيث يجلس ثلاثة أنواع مختلفة من المشترين على مسافة ساعة واحدة من بعضهم البعض، ويقوم كل منهم بالحكم على مورد اللولب والبراميل لأسباب مختلفة.
المجموعة الأولى هي آلات تصنيع المعدات الأصلية. تقوم هذه الشركات ببناء آلات بثق أو آلات قولبة بالحقن وتشتري مجموعات البراغي والبراميل كمكونات إنتاج، وليس كقطع غيار. يتحكم قسمهم الهندسي في الرسم، ويتحكم قسم الجودة في الفحص الوارد، ويتحكم قسم المشتريات في الحجم والجدولة. إن التكرار عبر الدفعات له أهمية أكبر من سعر الوحدة الواحدة، لأن المجموعة التي يتم قياسها بشكل مختلف قليلاً عن الشحنة الأخيرة تظهر كمشكلة تجميع على أرضيتها.
المجموعة الثانية هي معالج البلاستيك. تقوم هذه المصانع بتشغيل الأنابيب أو الصفائح أو الأجزاء الجانبية أو الرغوة أو الأجزاء المصبوبة بالحقن وتشتري المسمار والبرميل عندما يتآكل القديم أو عند ترقية الخط. القيد الخاص بهم هو التوقف. يحتاج المعالج الذي يقيس البرميل البالي بمقياس التجويف ومطابقته لرسم من عام 2009 إلى مورد يمكنه العمل من رسم يدوي بشكل مريح كما هو الحال من ملف CAD الأصلي.
المجموعة الثالثة هي ورشة البناء والصيانة التي تخدم كليهما. إنهم يجلسون في المنتصف، يشترون رحلات بديلة، وحلقات تغذية، وصمامات عدم الرجوع، ومجموعات كاملة، وهم يهتمون كثيرًا بالتوثيق والاتساق لأن سمعتهم تنتقل مع كل جزء يقومون بتثبيته.
وفي جميع الحالات الثلاثة، تحدد المقارنات الأربع نفسها الترتيب. يأتي التطابق الهندسي أولاً، لأن المسمار الذي يكون قطره 0.05 مم على قطر الجذر يغير نسبة الضغط وجودة الذوبان. تأتي حزمة التآكل في المرتبة الثانية، لأن برميل النتريد الذي يعمل بنسبة 40 بالمائة من مادة البولي أميد المملوءة بالزجاج لن يصل إلى الساعات التي وعد بها العميل. وتأتي بيانات الفحص في المرتبة الثالثة، لأن مهندس الجودة في سينسيناتي سيرغب في وجود سجلات الأبعاد وقيم الصلابة في الصندوق. تأتي تكلفة التسليم ووقت التسليم في المرتبة الرابعة، وتكون أكثر أهمية عندما يكون الاستبدال عاجلاً وليس مخططًا له.
الشركة المصنعة للبراغي والبراميل التي يمكنها الإجابة على جميع الأسئلة الأربعة في الرد الأول عادةً ما تفوز بالحساب. الشخص الذي يرد بقائمة الأسعار وطلب رقم الرسم نادرًا ما يفعل ذلك.
في سوق سينسيناتي، عرض الأسعار الفائز هو الذي يصل مع تأكيد الشكل الهندسي، وتوصية التآكل، وخطة الفحص، وتاريخ الشحن الواقعي، وليس أقل سعر للوحدة.
مطابقة الشكل الهندسي للبراغي مع الماكينة التي يديرها عميلك
تبدأ معظم أخطاء تحديد المصادر هنا، قبل وقت طويل من مناقشة السعر. يقارن المشتري عرضين لـ "برغي مزدوج وبرميل" دون أن يلاحظ أن أحدهما مخروطي والآخر متوازي، أو أن نسبة الضغط تختلف بسبب إعادة بناء النسخة الأصلية للعميل بعمق طيران غير قياسي. تغطي الأشكال الهندسية الأربعة الرئيسية أدناه تقريبًا كل ما سيسأل عنه صانع الآلات أو المعالج في سينسيناتي.
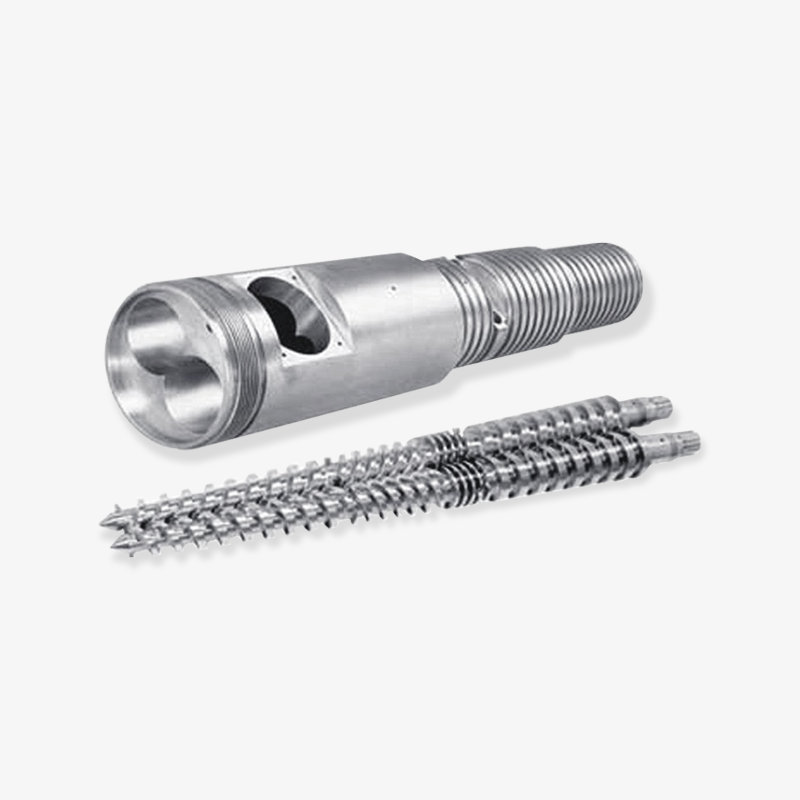
المسمار التوأم المخروطي والبرميل
تهيمن مجموعات البراغي المزدوجة المخروطية على أعمال PVC الصلبة: الأنابيب، والجوانب، والنوافذ، والسياج، والتزيين، ومركب الخشب والبلاستيك. يولد التصميم المخروطي المتشابك ضغط نقل عاليًا بطول قصير، وهو ما يناسب التغذية المختلطة الجافة ومنطقة الضغط الصعبة. عندما يحدد صانع الطارد الجانبي من سينسيناتي مجموعة مخروطية، فإن التفاصيل التي تحدد ما إذا كانت الأجزاء مناسبة هي المسافة المركزية، وهندسة طرف المسمار، وتقدم درجة الطيران، ونمط شفة البرميل.
المسافة المركزية هي المكان الذي يظهر فيه التآكل أولاً. تتآكل البراغي المخروطية عند أطراف الطيران وعند الجذر، ومع فتح الخلوص، ينخفض الخرج ويصبح منحنى الضغط غير مستقر. المعالج الذي أبلغ عن أن "الخط لن يحمل مقياسًا" على جهاز عمره عشر سنوات عادة ما يصف انحراف المسافة المركزية، وليس مشكلة في السخان. المورد الذي يطلب قياس تجويف البرميل عند ثلاث نقاط على طول الطول، بالإضافة إلى المسافة المركزية الحالية، هو مورد قام بذلك من قبل.
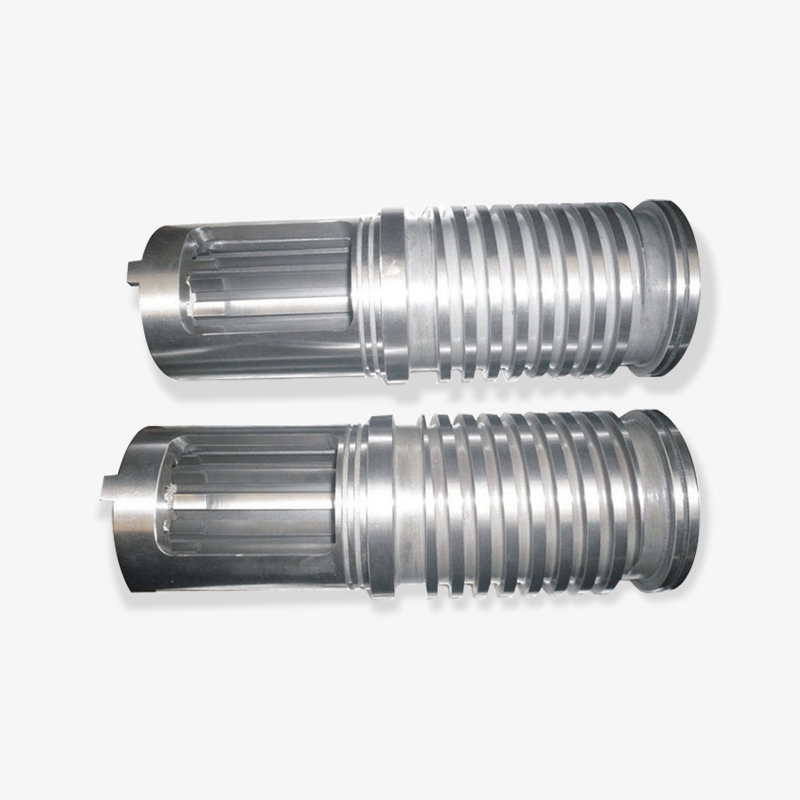
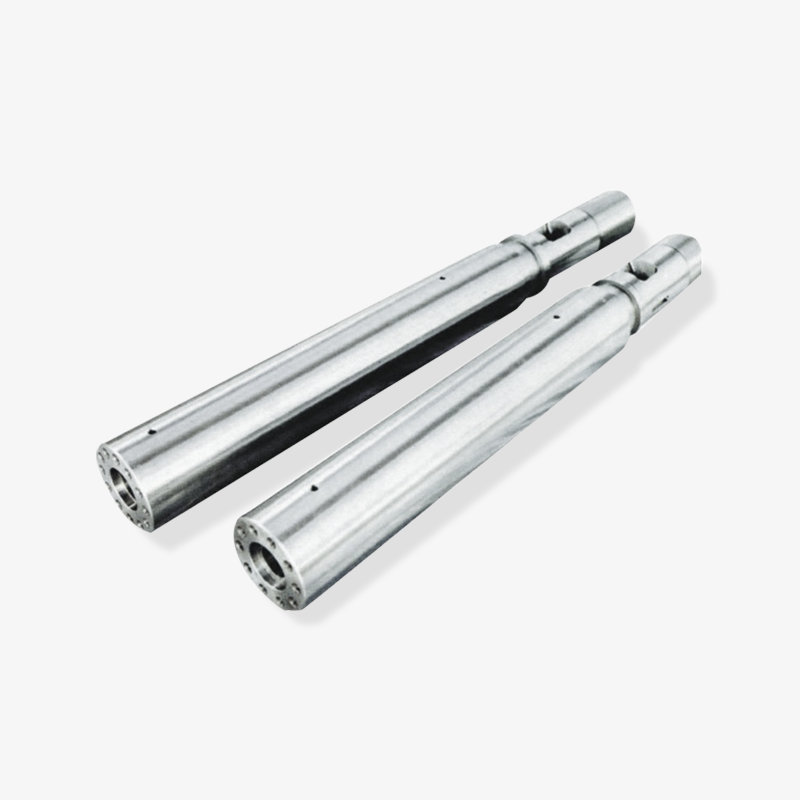
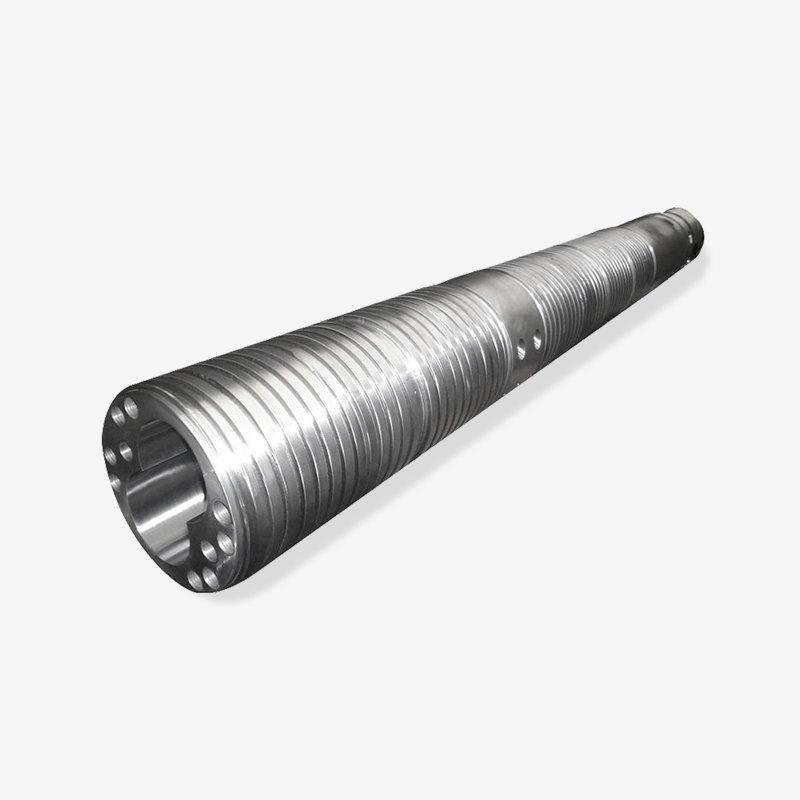
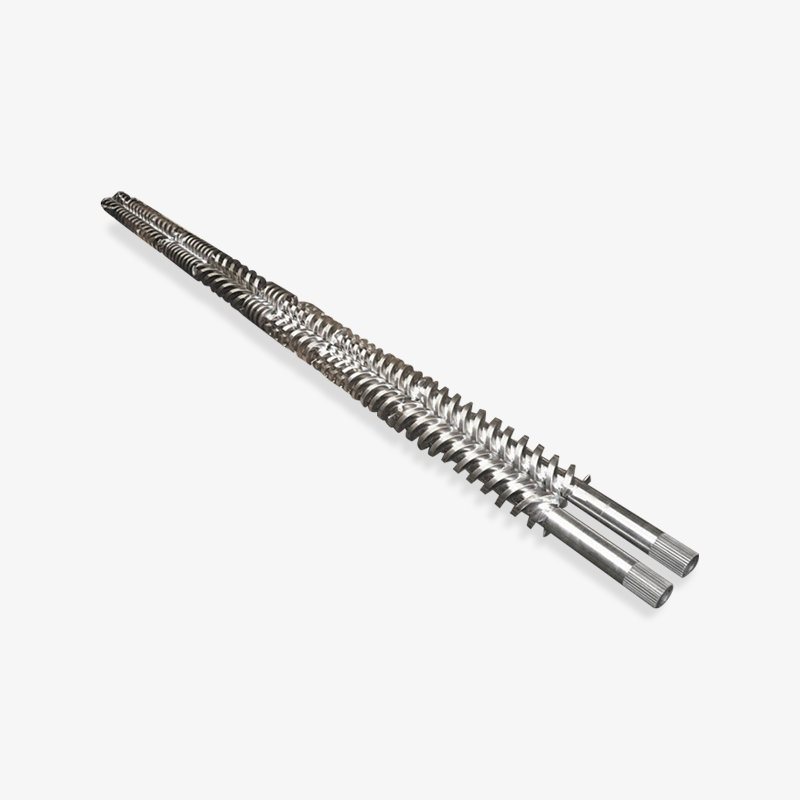
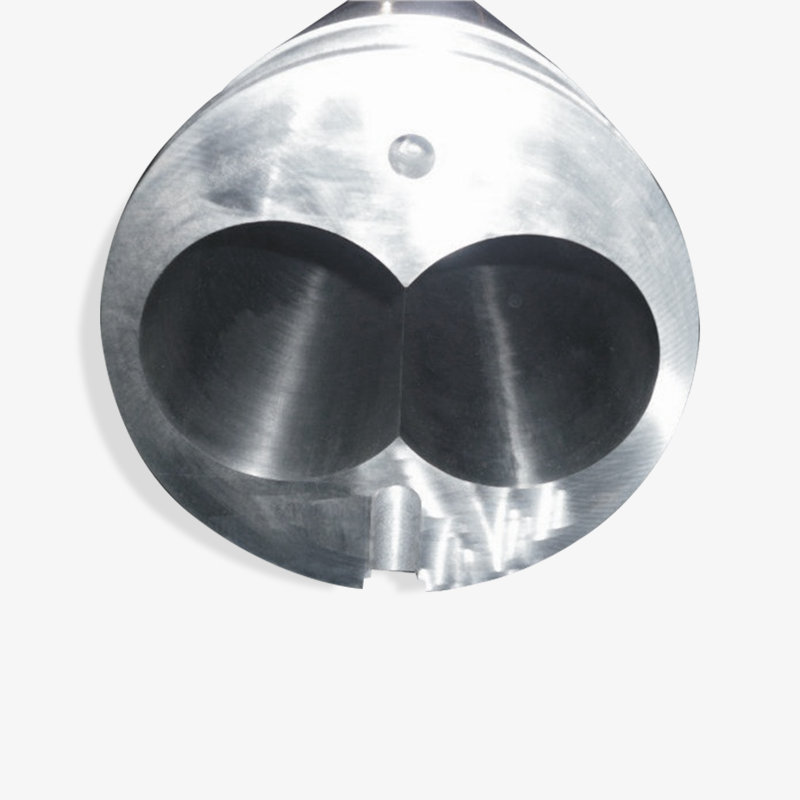 برغي وبرميل مزدوج مخروطي مخصص لمعالجة المواد قم بمراجعة مجموعة البراميل والبراغي المخروطية المخصصة هذه عندما يكون تآكل المسافة المركزية أو استقرار نقل المواد أمرًا مهمًا؛ تأكد من درجة الفولاذ الأساسي وقياسات التجويف قبل الطلب. عرض المنتج →
بالنسبة للطلب الأول، اسأل عن درجة المادة وراء مواصفات النيترة أو المعدن المزدوج، وليس فقط رقم صلابة السطح. يتصرف سطح 900 HV على قاعدة فولاذية ناعمة بشكل مختلف تمامًا عن نفس الصلابة على الركيزة المعالجة بالحرارة بشكل صحيح بمجرد مرور الجزء بالتدوير الحراري.
برغي مزدوج وبرميل متوازي
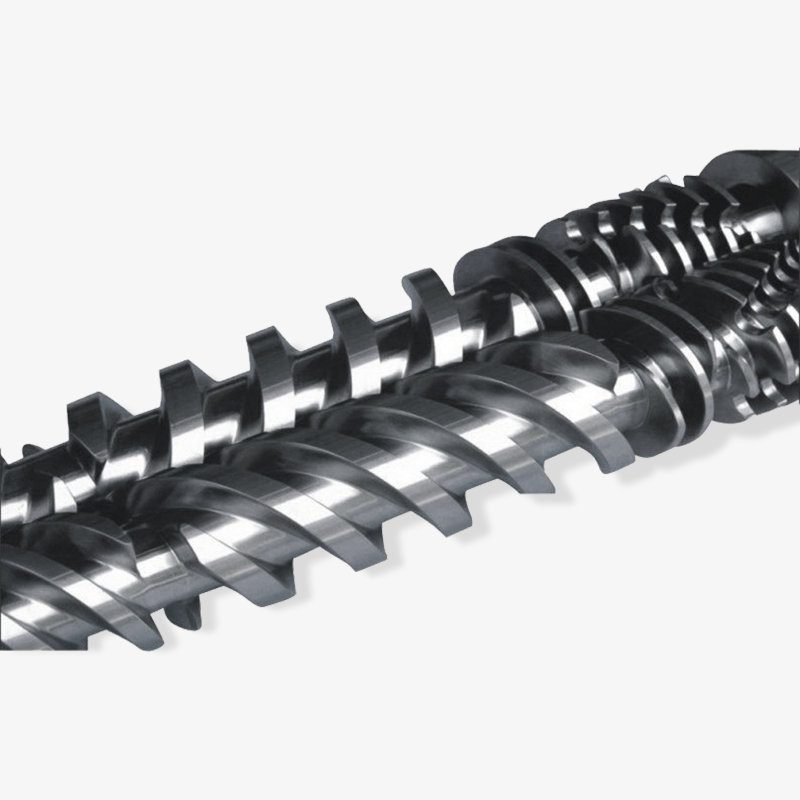
تتعامل الماكينات ذات اللولب المزدوج المتوازية مع التركيبات، والخلطات الرئيسية، والمركبات المملوءة والمعززة، وأعمال التكوير عالية الإنتاجية التي تقع في مقدمة العديد من عمليات التشكيل في سينسيناتي. تعتبر الهندسة معيارية في معظم الآلات الحديثة، مما يغير الحديث عن المصادر: فالمشترون لا يطلبون برميلًا واحدًا بل مجموعة من أقسام البراميل، ويختلف نمط التآكل من منطقة إلى أخرى.
ترى كل من منطقة التغذية ومنطقة الخلط ورأس القالب أحمالًا مختلفة. إن المورد الذي يتعامل مع البرميل المزدوج المتوازي كمواصفات بطانة موحدة عادةً ما يفرط في بناء قسم التغذية ويقلل من بناء قسم الخلط. إن تقسيم مواصفات التآكل حسب المنطقة يكلف أكثر قليلاً على الورق وأقل بكثير على مدار عمر الماكينة. إذا كنت تريد شرحًا تقنيًا أعمق حول كيفية تحقيق هذه الآلات للخلط والنقل، فراجع المقال تقنية اللولب المزدوج المتوازي يعد مرجعًا مفيدًا لإرساله إلى زميل مهندس.
برغي واحد، ورقة، ورغوة EPE
تظل آلات البثق ذات اللولب الفردي بمثابة العمود الفقري لأعمال الألواح والأنابيب والقضبان والقطاعات العامة حيث يتم خلط المركب جيدًا بالفعل. في منطقة سينسيناتي، تعد خطوط الألواح التي تخدم عملاء التعبئة والتغليف والبناء مصدرًا ثابتًا لطلبات استبدال المسمار الفردي. تعمل نسبة الضغط وتصميم قسم التغذية على تحديد استقرار الإخراج بشكل أكبر من القطر الاسمي، ولهذا السبب يجب على المورد دائمًا أن يسأل عن نوع الراتينج والكثافة الظاهرية التي يستخدمها العميل.
رغوة EPE هي حالة منفصلة. يقوم قذف الرغوة بتشغيل عامل نفخ عبر البرميل، ويجب على الهندسة اللولبية إدارة تشتت الغاز، وانخفاض الضغط، والتبريد دون السماح بالتحلل المبكر. مجموعة البراميل والبراغي القطنية اللؤلؤية ليست برغيًا فرديًا للأغراض العامة يحمل ملصقًا مختلفًا، والمشترون الذين يتعاملون معها بهذه الطريقة ينتهي بهم الأمر إلى بنية خلية غير متناسقة. إن تحديد مخرجات الرغوة ونوع عامل النفخ والكثافة المستهدفة عند القالب يُحدث الفرق بين مجموعة قابلة للتشغيل وخط يعمل لمدة أسبوعين ثم يتوقف.
الطارد الكوكبي للـ PVC الصلب
لا تزال مقاطع الأسطوانة الكوكبية تستخدم في صقل PVC الصلب وبعض عمليات الأنابيب لأن البراغي الكوكبية المتعددة توفر تلدينًا لطيفًا وموحدًا مع سطح كبير للتبادل الحراري. تختلف هندسة التآكل تمامًا عن اللولب المزدوج: فالخلوصات بين البراغي الكوكبية ومزامير البراميل تدفع الأداء، ويجب فحص تلك الخلوصات بشكل فردي وليس كمتوسط. يجب على المشترين الذين يحددون الأجزاء الكوكبية إرسال قياس التآكل لكل محطة، وليس رقمًا واحدًا.
| الهندسة | تطبيقات سينسيناتي النموذجية | ما يجب تحديده في الاستفسار | إعادة بناء وإصلاح الملاحظات |
|---|---|---|---|
| برغي مزدوج مخروطي وبرميل | الأنابيب البلاستيكية الصلبة، ملف تعريف النافذة، انحياز، التزيين WPC | المسافة المركزية، L/D، درجة الطيران، نسبة الضغط، نمط الحافة | يظهر الارتداء أولاً عند أطراف الطيران والجذور؛ تحقق من مسافة المركز قبل الطلب |
| برغي مزدوج متوازي وبرميل | يضاعف، ماستر، مركبات مملوءة، تكوير | قائمة أقسام البرميل، مواصفات الخطوط الملاحية المنتظمة لكل منطقة، تسلسل العناصر اللولبية | يختلف التآكل حسب المنطقة؛ لا تقم بتطبيق درجة بطانة واحدة على كامل الطول |
| برغي واحد وبرميل | ورقة، أنبوب، قضيب، ملف تعريف عام، رغوة EPE | الراتنج والكثافة الظاهرية، نسبة الضغط، تصميم قسم التغذية، حزمة الشاشة | عادة ما يتحرك تآكل البرميل المستدق والمسمار معًا |
| المسمار الكوكبي وبرميل | صقل PVC جامد، بعض خطوط الأنابيب | قياسات الخلوص لكل محطة، وعدد المزامير، وتخطيط تبريد البرميل | يجب التحقق من الموافقات محطة تلو الأخرى، وليس متوسطها |
حزم الارتداء: Nitrided، وثنائي المعدن، وما يجب أن يظهره الاقتباس
التآكل هو النصف الثاني من كل محادثة حول المسمار والبراميل في سينسيناتي، وهو النصف الذي يتم اختصاره غالبًا إلى رقم واحد في الاقتباس. إن رقم الصلابة وحده يخبرك بالقليل جدًا. ما يهم هو مزيج من الفولاذ الأساسي، وعمق المعالجة، وحمل الحشو الفعلي الذي سيراه الجزء.
تعتبر البولي أوليفينات غير المملوءة والبوليسترين والخلائط الجافة من مادة PVC الصلبة لطيفة نسبيًا. مادة البولي أميد المملوءة بالزجاج، والبولي بروبيلين المملوءة بالمعادن، والصبغة الرئيسية التي تحتوي على حمولة صبغية عالية، وأي تيار يحتوي على إعادة طحن وتلوث كاشط ليست كذلك. يقارن الرسم البياني أدناه خيارات البناء الشائعة على مؤشر نسبي، باستخدام مجموعة نيتريد قياسية كخط أساسي قدره 100.
مؤشر التآكل النسبي للبراغي والبراميل (خط الأساس المنترد = 100)
برغي وبرميل نيتريد، حالة قياسية
برميل نيتريد مع رحلات لولبية مصقولة
برميل متعلق بنظام المعدنين مع برغي نيتريد
مجموعة المسمار والبرميل ثنائية المعدن
تراكب كربيد على الرحلات الجوية، بناء متخصص
قيم الفهرس هي مقارنات نسبية لمناقشات التخطيط، وليست ضمانات للأداء. يعتمد العمر الفعلي على حمل الحشو، وسرعة المسمار، وملف درجة الحرارة، ومستوى التلوث.
يتم إنتاج البرميل ثنائي المعدن عادةً عن طريق صب بطانة من سبيكة مقاومة للتآكل بالطرد المركزي في جسم البرميل، مما يعطي صلابة البطانة في المنطقة من 58 إلى 62 HRC مع مرحلة كربيد مشتتة من خلالها. تقاوم هذه البطانة التآكل بشكل أفضل بكثير من علبة النتريد، والتي يتراوح عمقها عادةً ما بين 0.3 إلى 0.6 مم وتكون في أفضل حالاتها ضد الالتصاق والتآكل بدلاً من الحشوات الصلبة. يعد إقران البرميل ثنائي المعدن مع المسمار المنترد بمثابة حل وسط شائع: فهو يحمي المكونات الأكثر تكلفة والتي يصعب استبدالها مع الحفاظ على تكلفة المسمار معقولة.
بالنسبة لآلة تعمل بأكثر من 30 بالمائة من مركب مملوء بالزجاج، أو تقوم بإعادة الطحن باستخدام حشو معدني، فإن اقتران المسمار ثنائي المعدن ومجموعة البراميل يكون عادة أسهل في تبريره من عمليات الاستبدال المتكررة. من المفيد إجراء العمليات الحسابية مع العميل بدلاً من مجرد عرض كلا الخيارين والسماح له بالاختيار حسب السعر. عادةً ما تكلف فترة التوقف عن العمل على ألواح سينسيناتي أو خط التشكيل الجانبي يوميًا أكثر بكثير من الفجوة السعرية بين مجموعة النتريد ومجموعة المعدنين.
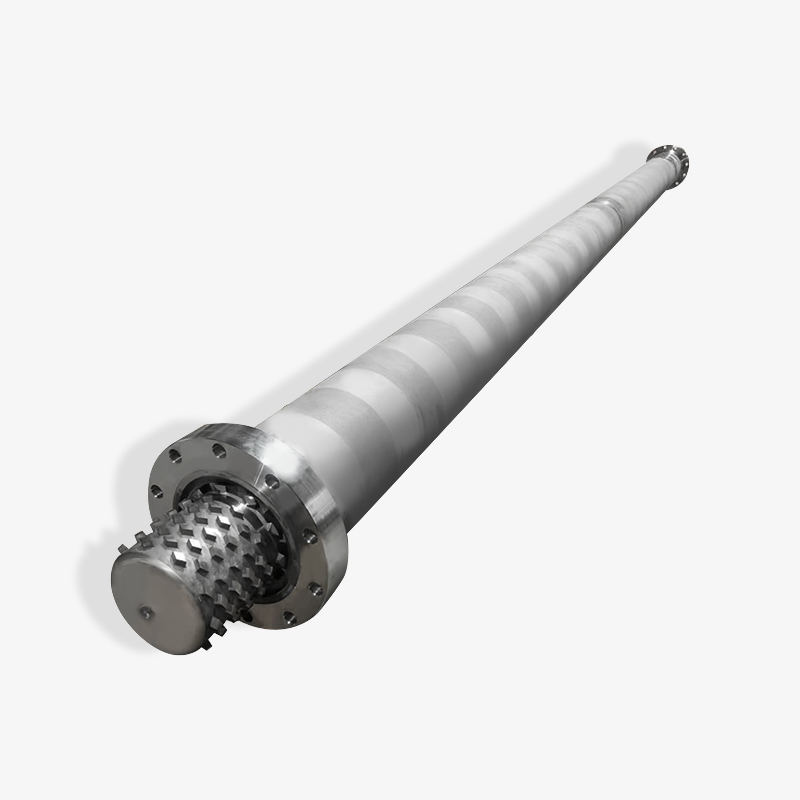
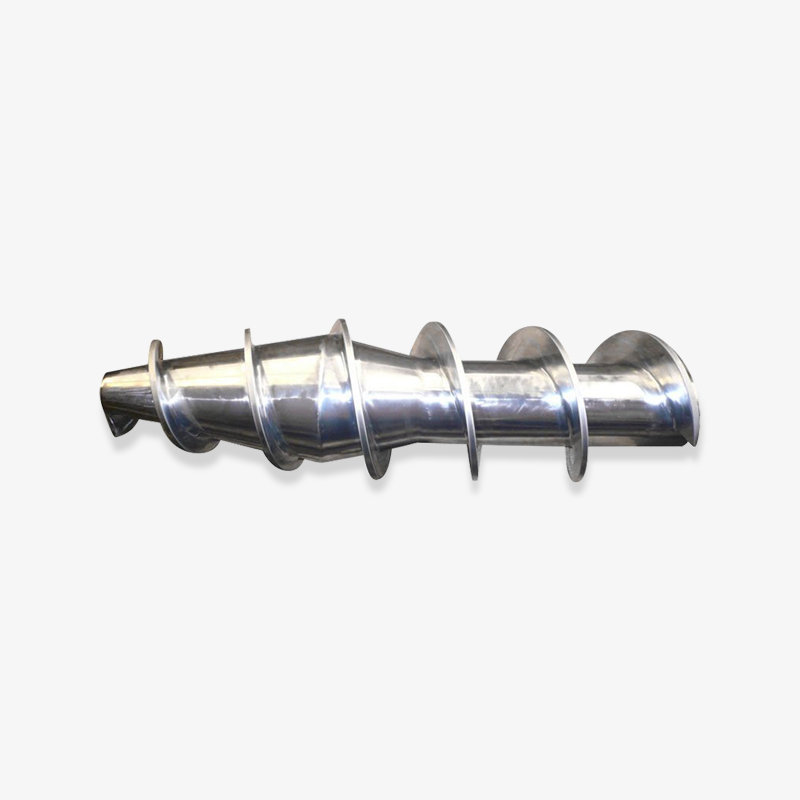
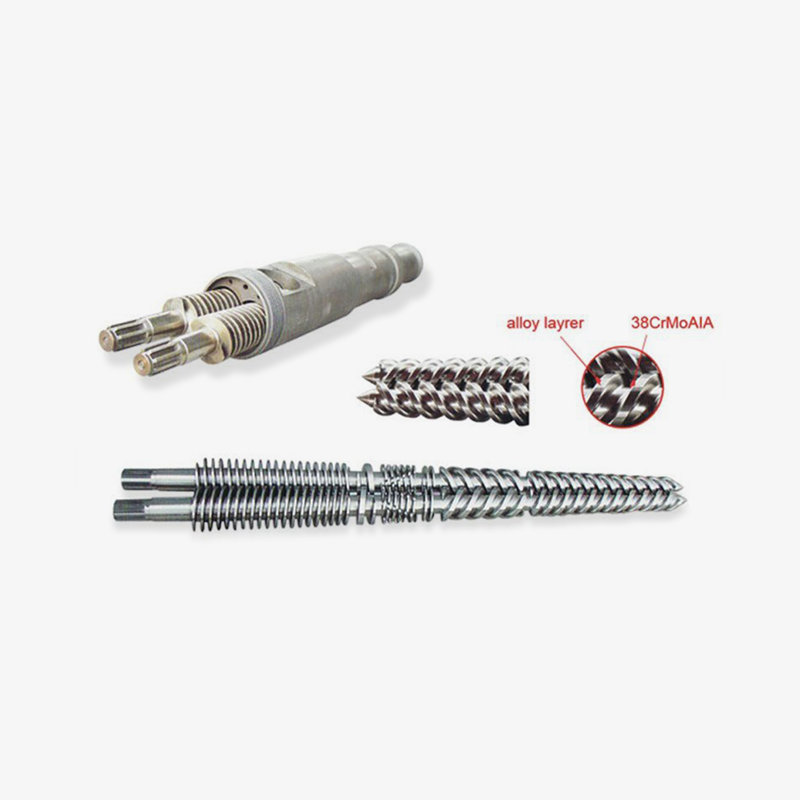 برغي متعلق بنظام المعدنين للبلاستيك المملوء بالزجاج والبلاستيك الهندسي خذ بعين الاعتبار هذا المسمار ثنائي المعدن للمركبات الكاشطة المملوءة بالزجاج أو المليئة بالمعادن؛ تأكد من تغطية السبائك وتفاصيل صب بطانة البرميل قبل الطلب. عرض المنتج →
ملاحظتان عمليتان للمشترين. أولاً، اسأل ما إذا كانت البطانة ثنائية المعدن مصبوبة بالطرد المركزي على طول طول العمل الكامل أم في منطقة القياس فقط؛ الجواب يغير السعر والحياة بشكل كبير. ثانيًا، اسأل عن سمك البطانة في عرض الأسعار، لأن البرميل الذي يمكن شحذه مرة واحدة وإعادة استخدامه يمثل عرض قيمة مختلفًا عن البرميل الذي يجب التخلص منه عند أول علامة للتآكل.
اختر حزمة التآكل من حمل الحشو وتكلفة التوقف، وليس من رقم الصلابة وحده؛ غالبًا ما يكون البرميل ثنائي المعدن المزود بمسمار نيتريد هو الاقتران الأكثر اقتصادا.
البراميل اللولبية للقولبة بالحقن والملحقات التي يمكن نسيانها
يعتبر القولبة بالحقن هي مصدر الطلب الكبير الآخر في المنطقة، وهي تتصرف بشكل مختلف عن البثق. لا يعمل المسمار بشكل مستمر في حالة مستقرة؛ إنه يلدن في دورات، ويواجه تغيرات سريعة في الضغط، ومن المتوقع أن يتعافى بسرعة بين اللقطات. تتعامل براغي الأغراض العامة مع البولي أوليفينات والبوليسترين جيدًا، لكن مادة البولي أميد والبولي كربونات وPOM وأي درجة مملوءة بالزجاج تتطلب هندسة وخيارات تآكل تتوافق مع الدورة.
الخطأ الأكثر شيوعًا في المواصفات في البراميل اللولبية للقولبة بالحقن هو التعامل مع المسمار كعنصر معزول. صمام عدم الرجوع، وحلقة الفحص، والطرف اللولبي، والفوهة كلها تقع في نفس مسار الذوبان وجميعها تتآكل. عادةً ما يرى المشتري الذي يستبدل المسمار البالي ولكنه يحتفظ بحلقة الفحص البالية نفس التناقض في وزن الطلقة الذي دفع إلى الاستبدال في المقام الأول. إن طلب المسمار والصمام والطرف معًا يكلف أكثر قليلاً في المقدمة ويوفر عملية تفكيك ثانية.
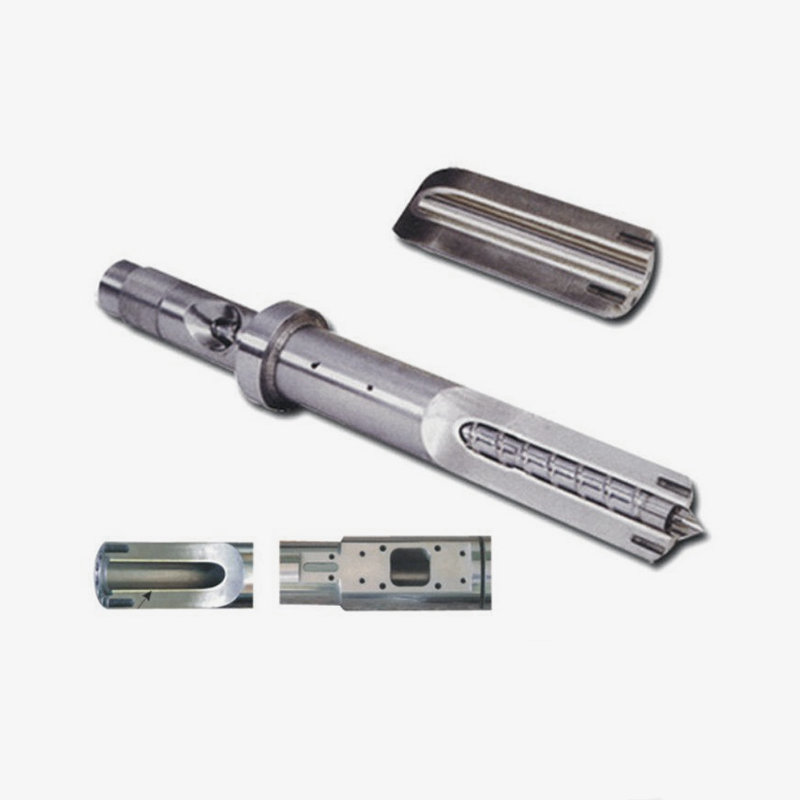
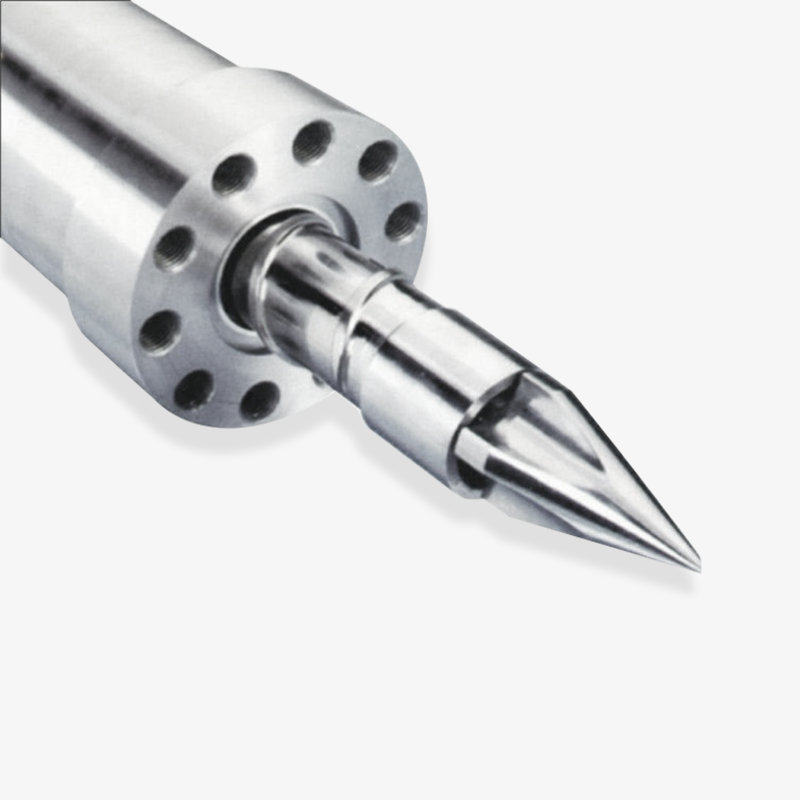 مجموعة المسمار والبرميل المخصصة للحقن قم بمراجعة هذا المسمار والبرميل المخصص لمشاريع القولبة بالحقن حيث يكون استقرار التلدين مهمًا؛ تأكد من مطابقة مكونات مسار الذوبان وتفاصيل الرسم قبل الإنتاج. عرض المنتج →
بالنسبة إلى منشئ الآلة الذي يشتري مكونات للتجميع الجديد، يجب أن تغطي مراجعة الرسم نهاية محرك الأقراص، ومجرى المفتاح وتفاصيل الوصلة، وتخطيط شريط السخان، ومواضع المزدوجات الحرارية. سوف يفشل المسمار الذي يعتبر مثاليًا من حيث الأبعاد ولكن به فتحات مزدوجة حرارية بمقدار 15 مم عند التشغيل لأنه لا يمكن ضبط ملف تعريف درجة الحرارة حسب التصميم. ومن الجدير تأكيد هذه التفاصيل كتابيًا قبل بدء الإنتاج بدلاً من اكتشافها في محطة التجميع.
المعالجات التي تحل محل مجموعة على مطبعة موجودة لها أولوية مختلفة. إنهم بحاجة إلى أن يعمل المورد من الأبعاد المقاسة للجزء البالي، بما في ذلك التجويف الفعلي في منطقة التغذية ومنطقة القياس، والتأكد من الأبعاد المهمة والأبعاد التي تتمتع بمساحة تسامح. المورد الذي يطلب ثلاثة قياسات للتجويف، والمسمار OD عند كلا الطرفين، وصورة لاقتران محرك الأقراص، يقوم بالمهمة بشكل صحيح.
التسامح والتفتيش وما ينتمي إلى طلب عرض الأسعار
تعود معظم النزاعات بين مشتري سينسيناتي ومورد خارجي للبراغي والبراميل إلى طلب غامض لعرض الأسعار وليس إلى فشل في التصنيع. بنى المورد ما قاله الرسم؛ توقع المشتري شيئًا لم يلتقطه الرسم. يسرد الجدول أدناه العناصر التي يجب تسويتها كتابيًا قبل الإنتاج، خاصة عند الطلب الأول.
| عنصر طلب عرض الأسعار | لماذا يغير النتيجة | ما يجب توفيره أو طلبه |
|---|---|---|
| بيانات الهندسة المسمار | يحدد قطر الجذر ودرجة الطيران نسبة الضغط وجودة الذوبان | رسم أو قياس الجزء البالي، بما في ذلك L/D ونسبة الضغط |
| تتحمل برميل وبطانة | التسامح مع التجويف ومحرك درجة البطانة ملائم وعمر الخدمة | التجويف الاسمي، مقاس التجويف عند ثلاث نقاط، ونوع البطانة وسمكها |
| تفاصيل الواجهة | تتوقف أخطاء الشفة وحلق التغذية ومجرى المفتاح والاقتران عن التجميع | نمط الحافة، رسم حلقة التغذية، تفاصيل نهاية المحرك، تخطيط السخان |
| مواصفات المواد والارتداء | يحدد الفولاذ الأساسي وعمق المعالجة عمر التآكل الحقيقي | درجة الفولاذ الأساسية، عمق النيترة أو درجة ثنائية المعدن، نطاق صلابة السطح |
| سجل التفتيش | يحتاج مهندسو الجودة إلى البيانات، وليس الضمانات | تقرير الأبعاد، قراءات الصلابة، قيم الجريان، نتيجة اختبار الضغط |
| وضع العلامات والتعبئة والتغليف | يمنع الاختلاط وتلف الشحن عند الطلب متعدد العناصر | اتفاقية وضع العلامات على الأجزاء، نوع الصندوق، الحماية من الصدأ، تنسيق قائمة التعبئة |
فيما يتعلق بالتفاوتات، يجب أن تأتي الأرقام نفسها من الرسم أينما وجد الرسم. عندما لا يحدث ذلك، يجب أن يكون المورد قادرًا على تحديد نطاق العمل وشرح نتيجة النطاق، على سبيل المثال، مقدار تباين الاستقامة الذي يمكن أن يمتصه دعامة أسطوانة الماكينة قبل أن يبدأ المسمار في الاحتكاك. يجب على المشترين توخي الحذر بشأن أي عرض أسعار ينص على التسامح دون توضيح ما يتم قياسه عليه.
تستحق وثائق الفحص سطرًا خاصًا بها في أمر الشراء. بالنسبة لمصنعي المعدات الأصلية للآلات، يعد تقرير الأبعاد بالقيم المقاسة الفعلية أمرًا قياسيًا. بالنسبة لمعالج يستبدل مجموعة واحدة، عادةً ما يكون تقرير قصير يغطي التجويف والقطر الخارجي للمسمار والصلابة والنفاذ كافيًا. اطلب التنسيق الذي تريده قبل الإنتاج، لأن إنتاج تقرير بأثر رجعي للجزء النهائي ليس مثل قياسه أثناء التصنيع.
يؤدي طلب عرض الأسعار التفصيلي مع البيانات الهندسية ومواصفات التآكل وتفاصيل الواجهة وتنسيق الفحص المتفق عليه إلى إزالة معظم المخاطر من الطلب الأول.
المهلة الزمنية والشحن وتكلفة الهبوط في سينسيناتي
تقع مدينة سينسيناتي في الداخل، مما يعني أن كل شحنة من شركة صينية لتصنيع البراغي والبراميل هي عبارة عن حركة متعددة الأرجل. غالبًا ما يحصل المشترون الذين يقارنون سعر تسليم المصنع فقط على مفاجأة غير سارة بمجرد إضافة الشحن والرسوم والنقل الداخلي. يقسم الجدول أدناه التكلفة إلى أجزائها، وهو أيضًا الهيكل الصحيح لمقارنة الموردين.
| عنصر التكلفة | ما يغطيه | ملاحظة عملية |
|---|---|---|
| سعر المكون | المسمار والبرميل وأي ملحقات في أعمال المورد | قارن مثلًا بمثل درجة الفولاذ ونوع البطانة والملحقات المضمنة |
| مراجعة الهندسة والرسم | تأكيد الأبعاد، توصية الارتداء، رسم العلامات | عادة ما يتم تضمينها؛ اسأل بشكل صريح عن الأجزاء المخصصة أو ذات الهندسة العكسية |
| تعبئة الصادرات | الصناديق، الحماية من الصدأ، وضع علامات على الأجزاء، قائمة التعبئة | يجب دعم البراغي على طولها، وليس ناتئًا في الصندوق |
| الشحن الداخلي والبحري | النقل إلى الميناء، ساق المحيط، التعامل مع الميناء | تختلف أوقات العبور حسب التوجيه؛ خطة لزوج المنفذ، وليس رقم واحد |
| التدابير الجمركية والتجارية | رسوم الاستيراد وأي إجراءات تجارية معمول بها في وقت الدخول | تغير الأسعار؛ تأكد من الوضع الحالي مع المخلص الجمركي قبل عرض الأسعار |
| التسليم الداخلي إلى ولاية أوهايو | السكك الحديدية أو الشاحنات من ميناء الوصول إلى منطقة سينسيناتي | السماح بأيام إضافية للسكك الحديدية ولجدولة التسليم المجهز بالرافعة |
فيما يتعلق بالتوقيت، يتحرك البرغي المفرد القياسي أو البرميل المنترد عادة خلال الإنتاج في غضون أسابيع قليلة بمجرد الموافقة على الرسم. تستغرق التصميمات ثنائية المعدن ومجموعات الكواكب وأي شيء يتطلب نمطًا جديدًا أو هندسة عكسية وقتًا أطول. يضيف العبور المحيطي أسابيع إضافية، ويضيف التسليم الداخلي إلى أوهايو بضعة أيام أخرى. يجب على المشتري الذي يخطط لإيقاف التشغيل أن يعمل بشكل عكسي من تاريخ التثبيت، وليس للأمام من تاريخ الطلب.
طريقتان عمليتان لتقصير المهلة الفعالة. أولاً، اطلب قطعة التآكل مع الآلة وليس بعد الفشل؛ مجموعة احتياطية على الرف تحول حالة الطوارئ لمدة أربعة أسابيع إلى مبادلة ليوم واحد. ثانيًا، بالنسبة إلى مصنع المعدات الأصلية للآلات ذي الحجم الثابت، يجب الاتفاق على جدول زمني متجدد مع المورد بحيث تكون الأشكال الهندسية المشتركة قيد الإنتاج بالفعل عند وصول أمر الشراء.
مخاطر الشراء وكيفية التخلص من مخاطر الطلب الأول
لا يقتصر أي من المخاطر المذكورة أدناه على الموردين الصينيين، ولكن كل واحد منهم يظهر في كثير من الأحيان عندما يكون المشتري والمورد على بعد إحدى عشرة منطقة زمنية ولا يمكن فحص الجزء قبل شحنه.
- الانجراف الهندسي على الأجزاء ذات الهندسة العكسية. إن العينة البالية التي يتم قياسها دون تعويض التآكل تنتج برغيًا موجودًا بالفعل في نهاية نطاق التسامح الخاص به عندما يكون جديدًا. أرسل كلاً من الرسم والأبعاد المقاسة، وحدد أيهما يحكم.
- استبدال مواصفات الارتداء. الاقتباس الذي يقول "ثنائي المعدن" بدون درجة أو سمك بطانة يترك مجالًا لبناء أرخص. تتطلب الصف وسمك في الكتابة.
- عدم تطابق الواجهة. تعد أنماط الحواف وممرات المفاتيح وتخطيطات السخان هي السبب الأكثر شيوعًا لوصول الجزء بشكل صحيح ولكن لن يتم تجميعه. قم بتأكيد ذلك بالصور الفوتوغرافية والرسومات المميزة.
- فجوات التوثيق. إذا لم تتم الموافقة على تقرير التفتيش قبل الإنتاج، فقد يصل كشهادة عامة لا ترضي أحدًا في قسم الجودة.
- أضرار التعبئة. تنحني البراغي الطويلة والنحيلة عندما يتم دعمها فقط في نهايات الصندوق. حدد كيفية دعم الجزء.
إن الخطوة الأكثر فعالية للتخلص من المخاطر هي طلب أول صغير. مجموعة بديلة واحدة للخط الذي يعرفه العميل جيدًا بالفعل تمنح كلا الجانبين فرصة لاختبار الاتصال والتوثيق والملاءمة قبل مناقشة اتفاقية التوريد متعددة السنوات. سوف يتعامل مورد اللولب والبراميل الذي يستحق الاحتفاظ به مع المجموعة الأولى على محمل الجد مثل طلب مائة وحدة.
ابدأ بمجموعة واحدة قابلة للقياس، وقم بتأكيد الوثائق وتفاصيل الواجهة، ثم قم بالتوسيع إلى اتفاقية التوريد بمجرد إثبات علاقة العمل.
خلفية المورد ومزيد من القراءة
ملف تعريف الشركة المصنعة للبراغي والبراميل تأسست الشركة في عام 1990، وتدير أرضية إنتاج تبلغ مساحتها أكثر من 10000 متر مربع وتوفر مجموعات براغي وبراميل مخروطية ومتوازية ومفردة وكوكبية وثنائية المعدن، ومكونات قولبة الحقن، ومسامير بثق المطاط، وخطوط بثق كاملة لمصنعي الآلات والمعالجات في الولايات المتحدة وألمانيا والشرق الأوسط وجنوب شرق آسيا.
عندما يحتاج المشتري إلى شكل هندسي مخصص بدلاً من عنصر كتالوج، فإن الخطوة الأولى المفيدة هي إجراء محادثة حول الراتينج والآلة وتاريخ التآكل، تليها مراجعة الرسم. يمكن حل معظم الأسئلة الفنية الموضحة أعلاه في هذا التبادل قبل إصدار عرض الأسعار.
الأسئلة الشائعة: تحديد مصادر البراغي والبراميل لسوق سينسيناتي
كيف يقوم مشترو CI Cincinnati عادة ببدء الاستفسار عن المسمار والبرميل؟
يبدأ معظمها بالرسم، أو قياس الجزء البالي، أو كليهما، بالإضافة إلى الراتينج والحشو الذي يعمل على تشغيل الآلة. تتضمن الاستفسارات الأقوى نوع الماكينة، وL/D، وقياس التجويف الحالي، وسبب الاستبدال. يتيح هذا المزيج للمورد تأكيد الشكل الهندسي والتوصية بحزمة التآكل في الرد الأول بدلاً من طرح ثلاث جولات من أسئلة المتابعة.
هل يمكن للمورد مطابقة المسمار لآلة عمرها عشرين عامًا وليس بها رسم؟
نعم في معظم الحالات، بشرط أن يتم قياس الجزء البالي بعناية ويتم أخذ بدل التآكل في الاعتبار. تساعد الصور الفوتوغرافية لنهاية محرك الأقراص وحلق التغذية وأي علامات على البرميل. يجب على المشتري تأكيد الأبعاد المهمة، لأن الجزء الذي تمت هندسته عكسيًا والمبني على العينة البالية عادةً ما يكون أداءه أقل من الجزء المبني على الأبعاد الاسمية الأصلية.
ما هي المدة التي يجب أن تدوم فيها مجموعة البرغي والبراغي ثنائية المعدن مقارنة بمجموعة النتريد؟
يعتمد ذلك على حمل الحشو وظروف التشغيل أكثر من اعتماده على الملصق. في المركبات الكاشطة مثل مادة البولي أميد المملوءة بالزجاج أو مادة البولي بروبيلين المملوءة بالمعادن، تحتفظ المجموعة ثنائية المعدن بشكل عام بأبعادها لفترة أطول بكثير من مجموعة النتريد. وفي البولي أوليفينات غير المملوءة، تضيق الفجوة، وقد تكون مجموعة النتريد هي الشراء الأكثر منطقية. اطلب إجراء مقارنة في الراتينج الخاص بك بدلاً من المطالبة العامة.
ما هو الحد الأدنى للطلب للمحاكمة الأولى؟
عادةً ما تكون المجموعة الواحدة قابلة للاستخدام، خاصة عند استبدالها بجهاز موجود. يجب على المشترين أن يتوقعوا أن يكون سعر الوحدة أقل تفضيلاً من سعر طلب الحجم المجدول، ويجب أن يأخذوا في الاعتبار تكلفة الشحن في المقارنة. بالنسبة لمصنعي المعدات الأصلية للآلات، غالبًا ما تكون مجموعة صغيرة من مجموعتين أو ثلاث مجموعات هي الطريقة العملية لاختبار التكرار قبل الالتزام بجدول زمني.
كيف يتعامل المشترون مع الشحن والرسوم في ولاية أوهايو؟
يستخدم معظمهم وسيطًا جمركيًا ذا خبرة ويقارنون بين الموردين على أساس تكلفة التسليم بدلاً من سعر التسليم في المصنع. تنتقل الشحنة عادة عن طريق المحيط إلى ميناء أمريكي ثم عن طريق السكك الحديدية أو الشاحنات إلى منطقة سينسيناتي. يجب التأكد من معدلات الرسوم وأي إجراءات تجارية مطبقة عند الدخول، لأنها تتغير وتؤثر بشكل جوهري على المقارنة بين الموردين.
هل يوفر الموردون أجهزة بثق كاملة بالإضافة إلى المكونات؟
البعض يفعل. بالإضافة إلى مجموعات البراغي والبراميل، يمكن توفير آلات بثق لولبية مزدوجة كوكبية ومخروطية وخطوط كاملة للأنابيب والألواح والملفات الجانبية، وهو أمر مفيد لمنشئ الآلة الذي يقوم بتجميع نظام كامل أو للمعالج الذي يضيف سعة. بالنسبة للمشترين الذين يحتاجون فقط إلى مكون بديل، يظل مسار المكون هو المسار الأبسط والأسرع.
ما هي المستندات التي يجب أن تصل مع الشحنة؟
على الأقل، قائمة التعبئة التي تطابق علامات الأجزاء، وتقرير فحص الأبعاد مع القيم المقاسة الفعلية، وقراءات الصلابة، وأي نتائج اختبار ضغط للبرميل. يجب على المشترين الذين لديهم عملية فحص رسمية واردة الموافقة على تنسيق التقرير قبل بدء الإنتاج، لأن تعديل الوثائق إلى الجزء النهائي ليس مثل قياسه أثناء التصنيع.
النمط السائد في كل أنواع المشترين في المنطقة ثابت. يحتاج منشئ الآلات في سينسيناتي، والمعالج الذي يستخدم مادة PVC الصلبة، ومتجر إعادة البناء، إلى الإجابة على نفس الأشياء الأربعة بوضوح: هل تتطابق الهندسة، وهل ستنجو حزمة التآكل من هذا الراتينج، وهل ستفي الوثائق بالجودة، ومتى ستصل بالفعل. احصل على هؤلاء الأربعة بشكل صحيح ويصبح السعر محادثة تجارية عادية وليس مقامرة.
إذا كان الخط الحالي يفقد إنتاجه، أو يحتفظ بالمقياس بشكل سيئ، أو يستهلك طاقة أكثر مما كان عليه في السابق، فإن مجموعة البراغي والبراميل عادة ما تكون أول مكان يستحق القياس. يعد التبادل الفني القصير مع الشركة المصنعة التي شاهدت هذه الأعراض من قبل طريقًا أسرع للإجابة من جولة أخرى من عروض الأسعار لقطعة بديلة مماثلة.
محمل محمل عرض
 浙公网安备 33090202000520 号
